










Meriv Çawa Kalîteya Welding HF di Mîlên Lûleyê de Baştir Dike? Rêbernameya Endezyariyê ya Tevahî (2026)
Heke hûn dixwazin kalîteya welding HF di mîla lûleyê de baştir bikin, li ser bisekinin heft faktorên sereke:
- Amadekirina qiraxa şerîta stabîl
- Goşeya V ya rast
- Hêza welding a HF ya guncaw
- Hêza zextê ya hevseng
- Rewşa çîpa ferrîtê baş e
- Leza xeta stabîl
- Sarbûna weldingê ya bi bandor
Piraniya kêmasiyên weldê ji ber nehevsengiya parametreyan li şûna hêza ne besPêvajoyeke weldingê ya stabîl hewce dike ku her qonaxa aşê lûleyan bi hev re bixebite.
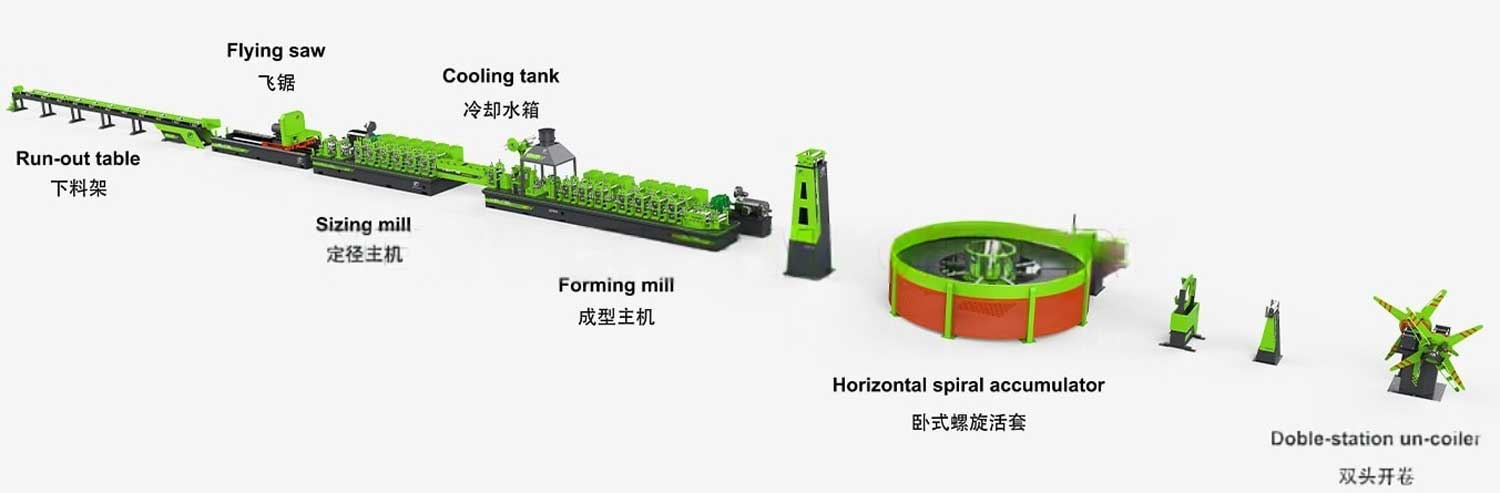
Xalên Sereke
| Faktora Krîtîk | Giringî | Bandora Tîpîk |
|---|---|---|
| Kalîteya Qiraxa Şerîtê | ★★★★★ | Yekrengiya hevgirtina qiraxan diyar dike |
| Kontrola Goşeya-V | ★★★★★ | Konsantrasyona germê kontrol dike |
| Hêza Weldingê ya HF | ★★★★★ | Germkirina qiraxa têr peyda dike |
| Hêza Peqandinê | ★★★★★ | Qelandina felcê ya rewşa zexm hildiberîne |
| Rewşa Çîpa Ferît | ★★★★☆ | Karîgeriya herikîna magnetîkî baştir dike |
| Aramiya Leza Xetê | ★★★★☆ | Têketina germê ya domdar diparêze |
| Sîstema Sarkirinê | ★★★★☆ | Mîkroavahîya weldê kontrol dike |
| Rastbûna Çêkirinê | ★★★★★ | Hevrêzkirina qiraxa rast misoger dike |
Di pîşesaziya boriyên pola ya îroyîn a pir reqabetbar de, kalîteya qalibê kaynakirinê bûye yek ji nîşaneyên herî girîng ên performansa giştî ya kargehek boriyan. Çi boriyên avahîsaziyê, boriyên mobîlya, pêkhateyên otomobîlan, an boriyên avakirinê hilberînin, hilberîner hêvî dikin ku her dirûna kaynakirinê li hember ceribandinên pehnkirinê, ceribandinên zexta hîdrostatîk û xizmeta demdirêj bêyî têkçûnê li ber xwe bide.
Lêbelê, gelek rêveberên hilberînê bi xeletî bawer dikin ku bi tena serê xwe zêdekirina hêza makîneya qayimkirinê ya HF dê pirsgirêkên qayimkirinê çareser bike. Di rastiyê de, qayimkirina HF pergalek hilberînê ya tevahî ye ne operasyonek yekane. Her beşek ji xeta hilberînê - ji têketina şerît û rulên çêkirinê bigire heya bobîna enduksiyonê, rulên pêçandinê, pergala sarkirinê û beşa mezinahiyê - rasterast bandorê li kalîteya qayimkirina dawîn dike.
Qeyda înduksîyonê ya bi frekanseke bilind pêvajoyeke rewşa hişk e ku tê de herika elektrîkê li kêlekên şerîtê kom dibe dema ku ew nêzîkî lûtkeya qeyda werdanê dibin. Piştre kêlekên germkirî di bin zexta pêçandin-pêçandinê de bi hev re têne çêkirin, oksîd û gemarî derdixin û di heman demê de girêdanek metalurjîk a domdar diafirînin. Goşeyên V-yên tîpîk ên ji bo pola li dora 2–5°, her çend mîhenga çêtirîn bi mezinahiya lûleyê, materyal û veavakirina mîlê ve girêdayî ye.
Ji ber ku pêvajo bi hevrêzkirina rast a gelek guherbaran ve girêdayî ye, tewra cûdahiyên piçûk jî dikarin kêmasiyên wekî van çêbikin:
- Dirûnên vekirî
- Qelpên sar
- Şewitandin
- Porozîtî
- Lerizîna zêde ya weldkirinê
- Şikestina qiraxan
- Xeletiyên xeta navendî ya weldê
- Performansa testa rûtkirinê ya nebaş
Li şûna ku van nîşanan bi awayekî ferdî derman bikin, hilberînerên serkeftî rêbazek çareserkirina pirsgirêkan a sîstematîk dipejirînin ku tevahiya pêvajoya weldingê dinirxîne.
Tabloya Pirsgirêkên Welding HF ya înteraktîf
Yek ji awayên herî bilez ji bo teşhîskirina pirsgirêkên weldê ew e ku pêşî kêmasiya xuya were destnîşankirin û dûv re were şopandin heya guhêrbara pêvajoya herî muhtemel.
| Nîşaneya Hilberînê | Sedemeke gengaz | Çalakiya Pêşniyarkirî |
|---|---|---|
| Derziya vekirî | Hêza zextkirinê têrê nake | Zexta pêçandinê zêde bikin û hevrêziya rolê piştrast bikin |
| Qelandineke sar | Têketina germê kêm | Hêza HF zêde bike an jî leza xetê kêm bike |
| Şewitandin | Têketina germahiya zêde | Hêza HF kêm bike an jî leza hilberînê zêde bike |
| Şikestina qiraxan | Rewşa xirab a qiraxa şerîtê | Kalîteya şerît û amadekirina qiraxê kontrol bikin |
| Porozîtî | Qiraxên şerîtê yên qirêj an oksîdekirî | Berî weldingê rûn, zeng û gemarî derxînin |
| Çerxa zêde | Zêde-pêçandin | Hêza pêlkirinê kêm bike û goşeya V ya rast piştrast bike |
| Dirûna weldê ya ne aram | Cihê çewt ê bobîna înduksiyonê | Dûrî û hevrêzkirina di navbera kulmê û lûtkeyê de rast bike |
| Têkçûna dubare ya weldê | Nehevsengiya pêvajoyên pirjimar | Bi hev re şêwazkirin, qayimkirin, sarkirin û pîvandinê binirxînin |
Ev rêbaza teşhîsê ji guhertina parametreyên weldingê bi awayekî bêserûber bibandortir e ji ber ku piraniya têkçûnên weldingê ji ber têkiliya çend guherbarên pêvajoyê çêdibin ne ji ber yek xeletiya alavê.
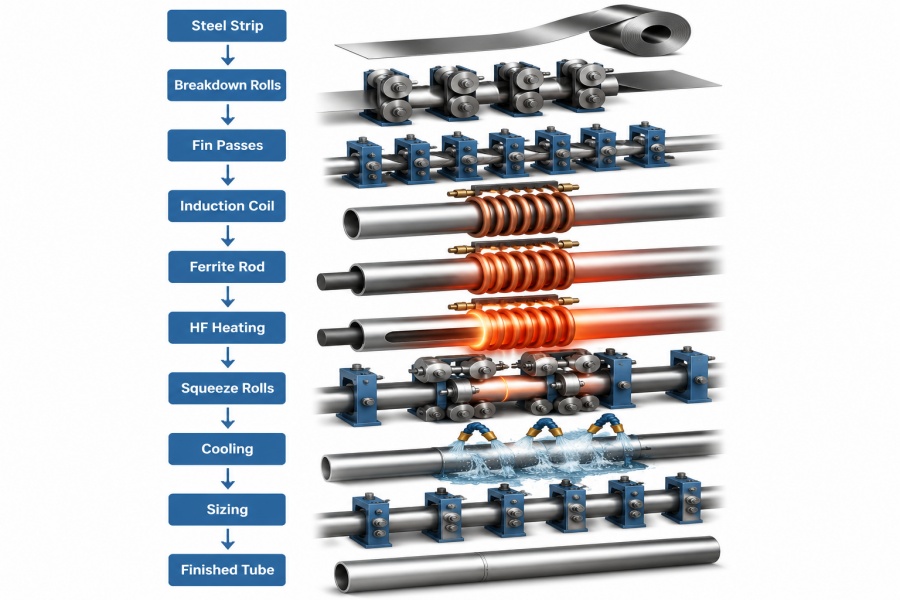
Çi kalîteya weldingê ya HF diyar dike?
Gelek endezyar pirsek hêsan dipirsin:
Faktora herî girîng a ku bandorê li kalîteya welding HF dike çi ye?
Bersiv ev e faktorek yekane tune ye.
Kalîteya kaynakirina HF ji hêla hevsengiya çend guherbarên têkildar ve tê destnîşankirin. Baştirkirina tenê yek parametreyê - wekî zêdekirina hêza kaynakirinê - kêm kêm kêmasiyan ji holê radike ger pêşkêşkirina şerît, goşeya V, an hêza zextê xelet bimîne. Ji ber vê yekê operatorên mîlên lûleyan ên xwedî ezmûn beşa kaynakirinê wekî pêvajoyek yekgirtî dibînin ne wekî komek makîneyên serbixwe.
Faktorên sereke yên ku bandorê li ser kalîteya welding dikin ev in:
1. Kalîteya şerîta pola
Divê strip wiha be:
- Qalindahiya yekreng
- Qiraxên paqij bike
- Qurçikên herî kêm
- Pêkhateya kîmyewî ya stabîl
- Taybetmendiyên mekanîkî yên domdar
Amûrên kaynakirinê yên HF yên pêşketî jî nikarin kalîteya şerîta têketî ya nebaş telafî bikin. Guhertinên di rewşa qiraxan an jî lihevhatina materyalê de pir caran dibin sedema germbûna nearam û dirûnên kaynakirinê yên qels.
2. Rastbûna Beşa Avakirinê
Berî ku welding dest pê bike, divê şerît bi şiklek lûleyî ya rast were çêkirin.
Formasyona xirab dikare bibe sedema:
- Pêşkêşkirina qiraxa neyeksan
- Nelihevhatina qiraxan
- Goşeya V ya ne aram
- Ger û geşta li ser şerîtê
- Vegera zêde
Ev pirsgirêk li serê qalibê dendika herikê kêm dikin û îhtîmala hevgirtina netemam zêde dikin.
3. Geometrîya Goşeya-V
Goşeya-V diyar dike ka herika elektrîkê çawa li qiraxên şerîtê berî çêkirina kolandinê kom dibe.
Heke goşeya V pir mezin be:
- Germahî belav dibe.
- Karîgeriya weldingê kêm dibe.
- Xerckirina enerjiyê zêde dibe.
Heke goşeya V pir piçûk be:
- Dibe ku arckirina pêşwext çêbibe.
- Belavkirina germê nearam dibe.
- Tewrîbûna qalibê xirab dibe.
Ji ber vê yekê, parastina goşeyek V-ya sabît ji bo bidestxistina qalîteya weldê ya domdar girîng e.
٤. Hêza Peqandinê
Çîpên pêçandinê ji girtina lûleyê bêtir tiştan dikin. Karê wan ê sereke ew e ku qiraxên şerîta germ bi hev re zeliqînin dema ku oksîd û qirêjiyên heliyayî derdixin.
Hêza şaş a zextkirinê dikare bibe sedema:
- Girêdana metalurjîk a qels
- Lerizîna zêde ya weldkirinê
- Kêmkirina qalindahiya dîwaran
- Nerastbûnên pîvanî
Rêkxistina rast qalibkirinek hişk a bi taybetmendiyên mekanîkî yên domdar misoger dike.
5. Kela Înduksiyonê û Performansa Ferrîtê
Kela înduksîyonê enerjiya frekanseke bilind dide, di heman demê de çîpa ferrît zeviya magnetîkî ber bi qaliba V ve kom dike.
Çîpeke ferrîtê ya zirardar an jî bobîna înduksîyonê ya bi cih nebaş dikare karîgeriya germkirinê kêm bike, xerckirina enerjiyê zêde bike û germahiyên qalibkirinê yên nearam biafirîne. Kontrolkirina rûtîn a van pêkhateyan dibe alîkar ku domdariya pêvajoyê were parastin.
6. Sarkirin û Mezinahîkirin
Piştî kaynakirinê, sarkirina kontrolkirî mîkroavahîya kaynakirinê berî ku lûle bikeve beşa pîvandinê sabît dike.
Germkirina nebaş dikare bibe sedema:
- Stresa mayî
- Çewtîkirin
- Taybetmendiyên mekanîkî yên kêmkirî
- Nearamiya pîvanî
Beşa pîvandinê dûv re lûleyê bêyî ku zêde zextê li ser dirûna nû hatiye qalibkirin bike, vedigerîne pîvanên wê yên diyarkirî.
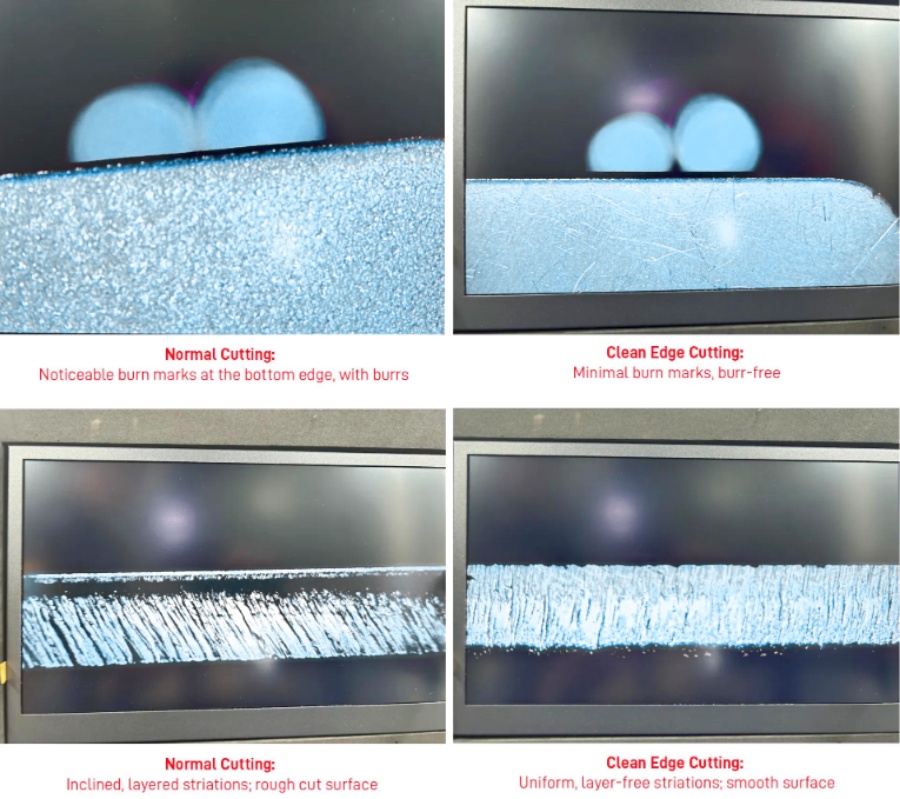
Yek ji faktorên herî zêde di kaynakirina HF de tê paşguhkirin, kalîteya qiraxa şerîta pola ye. Operator pir caran balê dikişînin ser verastkirina hêza kaynakirinê, zexta pêçandinê, an leza xetê, di heman demê de rewşa şerîta ku dikeve nav aşxaneyê paşguh dikin. Di rastiyê de, pêvajoya kaynakirinê pir berî bobîna enduksiyonê dest pê dike. Ger qiraxên şerîtê zirar dîtine, qirêj bibin, an jî bi awayekî xirab werin birîn, heta kaynakera HF ya herî pêşkeftî jî nikare bi domdarî kaynakirinek saxlem çêbike. Sêwirana derbasbûna fin û amadekirina şerîtê bi taybetî ji bo pêşkêşkirina qiraxên paqij û paralel ji bo beşa kaynakirinê hatine çêkirin.
6. Sarkirin û Mezinahîkirin
Piştî kaynakirinê, sarkirina kontrolkirî mîkroavahîya kaynakirinê berî ku lûle bikeve beşa pîvandinê sabît dike.
Germkirina nebaş dikare bibe sedema:
- Stresa mayî
- Çewtîkirin
- Taybetmendiyên mekanîkî yên kêmkirî
- Nearamiya pîvanî
Beşa pîvandinê dûv re lûleyê bêyî ku zêde zextê li ser dirûna nû hatiye qalibkirin bike, vedigerîne pîvanên wê yên diyarkirî.

Qiraxên şerîtê paqij û yekreng bihêlin
Yek ji faktorên herî zêde di kaynakirina HF de tê paşguhkirin, kalîteya qiraxa şerîta pola ye. Operator pir caran balê dikişînin ser verastkirina hêza kaynakirinê, zexta pêçandinê, an leza xetê, di heman demê de rewşa şerîta ku dikeve nav aşxaneyê paşguh dikin. Di rastiyê de, pêvajoya kaynakirinê pir berî bobîna enduksiyonê dest pê dike. Ger qiraxên şerîtê zirar dîtine, qirêj bibin, an jî bi awayekî xirab werin birîn, heta kaynakera HF ya herî pêşkeftî jî nikare bi domdarî kaynakirinek saxlem çêbike. Sêwirana derbasbûna fin û amadekirina şerîtê bi taybetî ji bo pêşkêşkirina qiraxên paqij û paralel ji bo beşa kaynakirinê hatine çêkirin.
Çima Kalîteya Qiraxa Strip Girîng e
Herika HF bi xwezayî rêya berxwedana elektrîkê ya herî kêm dişopîne û ji ber bandorên çerm û nêzîkbûnê li kêlekên şerîtê kom dibe. Dema ku her du kêlek nerm, paralel û yekreng bin, germkirin hevseng dimîne û rulên pêçandinê dikarin qalibek kolandinê ya bihêz biafirînin.
Lêbelê, qiraxên zirardar herikîna herikînê û belavbûna germê xera dikin, û dibin sedema şert û mercên weldingê yên nearam.
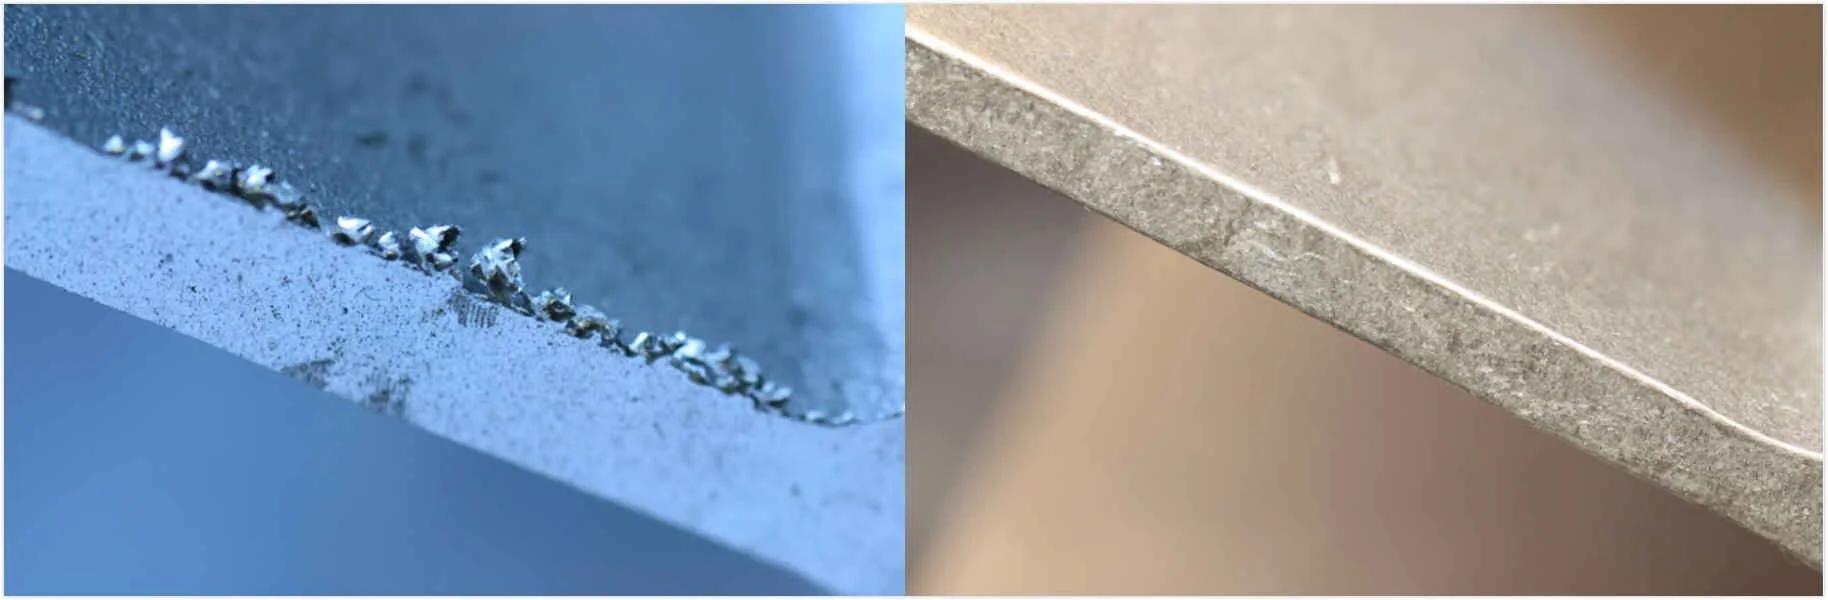
Xeletiyên qiraxa tîpîk ev in:
- Burrs piştî birînê
- Zeng an jî pîvan
- Gemarbûna petrolê
- Pêlên qiraxan
- Çalên qiraxê
- Xurandin
- Perçeyên
- Nelihevhatina qiraxan
Her yek ji van kêmasiyan awayê rêwîtiya herikînê di nav herêma V de diguherîne û dibe ku bibe sedema germbûna zêde ya herêmî an jî fusiona nebaş.
Pirsgirêkên Hevpar ên Qiraxa Şerîtê
| Rewşa Qiraxa Şerîtê | Bandora li ser Weldingê | Çalakiya Pêşniyarkirî |
|---|---|---|
| Burr | Herikîna pêş-arcing, nearam | Kalîteya birrînê baştir bikin |
| Zingar | Têkiliya elektrîkê ya xirab | Berî hilberînê jêbirin |
| Rûn | Porozîtî | Rûyê şerîtê paqij bike |
| Qiraxa pêlane | Goşeya V ya ne aram | Forma rast |
| Çalkirina qiraxê | Hevrêzkirina qiraxan a xirab | Bobîna zirardar red bike |
| Perçe | Têketina oksîdê | Pêvajoya birrînê baştir bikin |
Burrs Ji Gelek Operatoran Pê Dihesin Xeternaktir in
Bîrçînek bi bilindahiya tenê çend ji dehîyên mîlîmetreyekê dikare awayê ku qiraxên şerîtê li hev dicivin bi girîngî biguherîne.
Li şûna ku di heman demê de têkiliyek tevahî çêbibe, aliyek pêşî dest dide.
Ev dibe sedema:
- Konsantrasyona herikîna pêşwext
- Germbûna zêde ya herêmî
- Pêş-kemerkirin
- Girtina oksîdê
- Girêdana qels a weldingê
Di dawiyê de, ev nexweşî dikarin bi vî rengî xuya bibin: +
- Çeqandinên ceribandinê yên rastkirinê
- Rijandina hîdrostatîk
- Nîşaneyên ultrasonîk
- Vekirina dirûna weldê
Rêbernameya pîşesaziyê pêşniyar dike ku qiraxên şil ên nerm werin parastin ji ber ku qalindahî û hişkbûn rê li ber çêbûna qelandinek domdar digirin.
Kîmyaya Pola Her wiha Bandorê li ser Kalîteya Qeydanê Dike
Her çend operator nikarin kîmyaya pola di dema hilberînê de biguherînin jî, divê ew bandora wê fam bikin.
Guhertoyên di:
- Karbonat
- Manganez
- Sîlîkon
- Fosfor
- Sulfur
gûherrandin:
- Taybetmendiyên germkirinê
- Deformasyona plastîk
- Pêkhatina oksîdê
- Reftara weldingê ya bi darikê
Ji ber vê sedemê, guhertina dabînkerên bobînê carinan hewceyê sererastkirina hêza welding an mîhengên pêlkirinê dike.
Lîsteya Kontrolê ya Muayeneya Pratîkî
Berî her guhertina hilberînê, kontrol bike:
✓ Yekrengiya firehiya şerîtê
✓ Qalindahiya şerîtê
✓ Bilindahiya çîçekan
✓ Zeng
✓ Gemarîbûna petrolê
✓ Kembera pêlavê
✓ Zirara qiraxan
✓ Xurandinên rûvî
Pênc deqe teftîş dikare rê li ber bêçalakbûna piştî çend saetan bigire.
V-Angle baştir bike
Di nav hemû parametreyên weldingê de, goşeya V belkî ya herî şaş tê fêmkirin e.
Gelek operator hewl didin ku dema kêmasiyên wan xuya dibin hêza weldingê zêde bikin.
Endezyarên xwedî ezmûn bi gelemperî pêşî goşeya V-yê vedikolin.
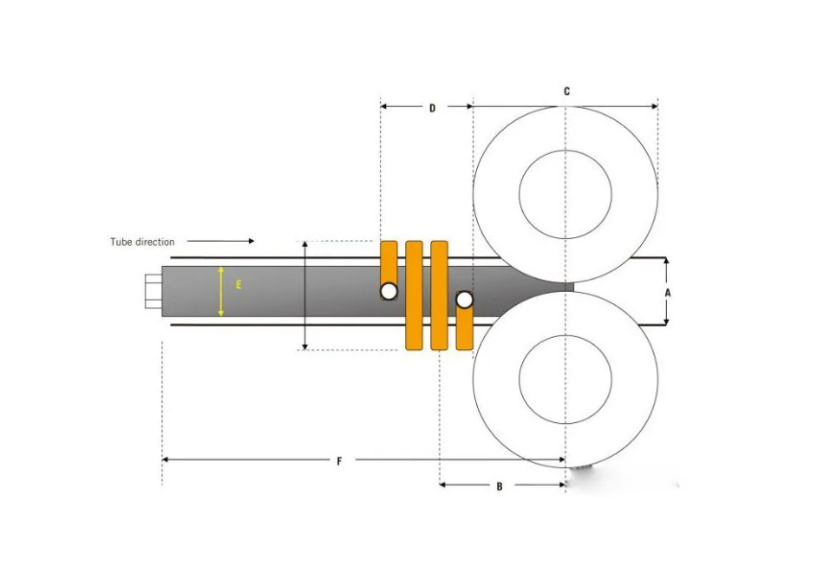
Goşeya-V goşeya têkel e ku ji hêla qiraxên şerîtê yên nêzîk ve berî ku ew bikevin nav rolên pêçandinê çêdibe. Ew diyar dike ka herika frekansa bilind li ku derê kom dibe û germî li ku derê çêdibe. Goşeyên têkel ên tîpîk ji bo kaynakirina HF ya pola karbonê li dora 2–5° (gelek kargehên hilberînê li wir dixebitin) 3–6° rêjeya li gorî mezinahiya lûleyê û amûrkirinê ve girêdayî ye).
Faktorên ku bandorê li V-Angle dikin
Goşeya-V ji bilî verastkirina rolla rêberiyê ji hêla bêtir tiştan ve bandor dibe.
Ew jî ji hêla jêrîn ve bandor dibe:
- Rastbûna çêkirinê
- Sêwirana derbasbûna finê
- Cihê rêbera gerandinê
- Qalindahiya şerîtê
- Toleransa firehiya pêlavê
- Bişkoka springbackê ya xêzkirî
- Dûrahiya ji derbasbûna dawî ya perikê heta rolên pêçandinê
Ji ber vê yekê teknîsyenên aşên lûleyan ên xwedî ezmûn her gav berî guhertina parametreyên kaynakirinê beşa şekildanê kontrol dikin.
Pirsgirêkên Pêşniyazkirî yên Goşeya V
| Çavkirinî | Sedemeke gengaz | Çalakiya Pêşniyarkirî |
|---|---|---|
| Goşeya V ji ya normal firehtir e | Pêlên rêber hatin veguheztin | Rêbernameyên ji nû ve sererastkirinê |
| Goşeya-V nearam | Şiklê xirab | Derbasbûnên fin kontrol bikin |
| Pêş-avêtina pir caran | Vekirin pir biçûk e | V-goşe hinekî zêde bike |
| Qelandineke sar | Vekirin pir mezin e | Goşeya V kêm bike |
| Hilgirtina rolê | Têkiliya pêşwext a qiraxê | Amûrên perrê ji nû ve kontrol bikin |
Serişteyên Hilberînê yên Pratîkî
Karmendên aşxaneyên xwedî ezmûn bi gelemperî van prensîban dişopînin:
- Derbasbûna dawîn a perikê bi qasî ku pratîk be nêzîkî rulên kaynakirinê bihêlin.
- Pêşkêşkirina qiraxa simetrîk biparêze.
- Ji gerandina li rêzê dûr bisekinin.
- Her gava ku stûriya şerîtê diguhere, goşeya V-yê bişopîne.
- Piştî her guhertina amûran, rulên rêberiyê ji nû ve kontrol bikin.
- Piştî lênêrînê, hevrêzkirina koîla înduksiyonê verast bikin.
Sererastkirinên piçûk ên ku di zû de têne kirin pir caran rê li ber kêmasiyên biha yên paşîn digirin.

Hêza Qaymaqkirina HF û Leza Xetê Hevseng bike
Ger yek sererastkirinek hebe ku operator ji her sererastkirinek din pirtir dikin, ew zêdekirina hêza qayimkirinê ye. Her gava ku qayimkirinek qels xuya dike an ceribandinek pehnkirinê bi ser nakeve, berteka yekem pir caran bilindkirina mîhenga hêza HF ye.
Mixabin, ev rêbaz pir caran nîşanan derman dike ne ku sedema nexweşiyê.
Kalîteya weldingê ya HF bi têkiliya di navbera têketina germê û leza hilberînê de, ne tenê li ser hêzê. Parametreya sereke mîqdara enerjiya ku ji her metreyek şerîtê re tê şandin e. Ger leza xetê bêyî sererastkirinek guncaw a hêzê biguhere, germahiya qayimkirinê û avahiya metalurjîk jî diguherin. Lêkolînan nîşan daye ku rêjeya di navbera hêza qayimkirinê û leza xetê (faktora têketina germê), digel hêza zextê, bandorek mezin li ser hêza kişandinê, hişkbûn, hişkbûn û yekparebûna qayimkirinê dike.
Çima Têketina Germê Girîng e
Têketina germê diyar dike ka qiraxên şerîtê berî ketina nav rulên pêçandinê digihîjin germahiya guncaw a çêkirina kolajan an na.
Germahiya pir kêm dibe sedema girêdana netemam.
Germahiya zêde dibe sedema helandina zêde, çirûska nearam, û xerckirina enerjiyê ya nehewce.
Armanc ew e ne germahiya herî zêde, lê germahiya rast bi leza hilberîna rast.
Nîşaneyên Tîpîk
| Xûya | Sedemeke muhtemel | Guherandina Pêşniyarkirî |
|---|---|---|
| Qelandineke sar | Têketina germê pir kêm e | Hêz zêde bike an leza kêm bike |
| Şewitandin | Têketina germê pir zêde ye | Hêz kêm bike an jî leza zêde bike |
| Çerxa giran | Germahiya zêde | Hêzê kêm bikin û pêlkirinê piştrast bikin |
| Qelpkirina qels | Nehevsengiya germ û zextê | Herduyan bi hev re baştir bikin |
| Xerckirina hêzê ya bilind | Cihê înduktorê yê şaş | Cihê bobînê kontrol bike |
Xeletiya hevpar
Gelek kargeh dema ku qayimkirin bêîstîqrar dibe hilberînê hêdî dikin.
Carinan ev dibe alîkar.
Carinan ew qalikê hîn germtir dike.
Rêbazek çêtir nirxandin e:
- Leza xetê
- Hêza HF
- V-goşe
- Hêza zextkirinê
- Helwesta koîla enduksiyonê
wekî yek pergalek yekgirtî li şûna guhertina tenê yek parametreyê. Lêkolîn bi berdewamî nîşan didin ku kalîteya welding çêtir dibe dema ku ev guherbar bi hev re têne çêtirîn kirin ne ku bi serê xwe.
Hêza Qaymaqkirina HF û Leza Xetê Hevseng bike
Ger yek sererastkirinek hebe ku operator ji her sererastkirinek din pirtir dikin, ew zêdekirina hêza qayimkirinê ye. Her gava ku qayimkirinek qels xuya dike an ceribandinek pehnkirinê bi ser nakeve, berteka yekem pir caran bilindkirina mîhenga hêza HF ye.
Mixabin, ev rêbaz pir caran nîşanan derman dike ne ku sedema nexweşiyê.
Kalîteya weldingê ya HF bi têkiliya di navbera têketina germê û leza hilberînê de, ne tenê li ser hêzê. Parametreya sereke mîqdara enerjiya ku ji her metreyek şerîtê re tê şandin e. Ger leza xetê bêyî sererastkirinek guncaw a hêzê biguhere, germahiya qayimkirinê û avahiya metalurjîk jî diguherin. Lêkolînan nîşan daye ku rêjeya di navbera hêza qayimkirinê û leza xetê (faktora têketina germê), digel hêza zextê, bandorek mezin li ser hêza kişandinê, hişkbûn, hişkbûn û yekparebûna qayimkirinê dike.
Çima Têketina Germê Girîng e
Têketina germê diyar dike ka qiraxên şerîtê berî ketina nav rulên pêçandinê digihîjin germahiya guncaw a çêkirina kolajan an na.
Germahiya pir kêm dibe sedema girêdana netemam.
Germahiya zêde dibe sedema helandina zêde, çirûska nearam, û xerckirina enerjiyê ya nehewce.
Armanc ew e ne germahiya herî zêde, lê germahiya rast bi leza hilberîna rast.
| Xûya | Sedemeke muhtemel | Guherandina Pêşniyarkirî |
|---|---|---|
| Qelandineke sar | Têketina germê pir kêm e | Hêz zêde bike an leza kêm bike |
| Şewitandin | Têketina germê pir zêde ye | Hêz kêm bike an jî leza zêde bike |
| Çerxa giran | Germahiya zêde | Hêzê kêm bikin û pêlkirinê piştrast bikin |
| Qelpkirina qels | Nehevsengiya germ û zextê | Herduyan bi hev re baştir bikin |
| Xerckirina hêzê ya bilind | Cihê înduktorê yê şaş | Cihê bobînê kontrol bike |
Xeletiya hevpar
Gelek kargeh dema ku qayimkirin bêîstîqrar dibe hilberînê hêdî dikin.
Carinan ev dibe alîkar.
Carinan ew qalikê hîn germtir dike.
Rêbazek çêtir nirxandin e:
- Leza xetê
- Hêza HF
- V-goşe
- Hêza zextkirinê
- Helwesta koîla enduksiyonê
wekî yek pergalek yekgirtî li şûna guhertina tenê yek parametreyê. Lêkolîn bi berdewamî nîşan didin ku kalîteya welding çêtir dibe dema ku ev guherbar bi hev re têne çêtirîn kirin ne ku bi serê xwe.
Hêza Pêçandinê Bi Rastî Biguherîne
Gelek kes difikirin ku pêçên zextê tenê lûleyê digirin.
Bi rastî, ew di tevahiya pêvajoya weldingê de yek ji fonksiyonên herî girîng pêk tînin.
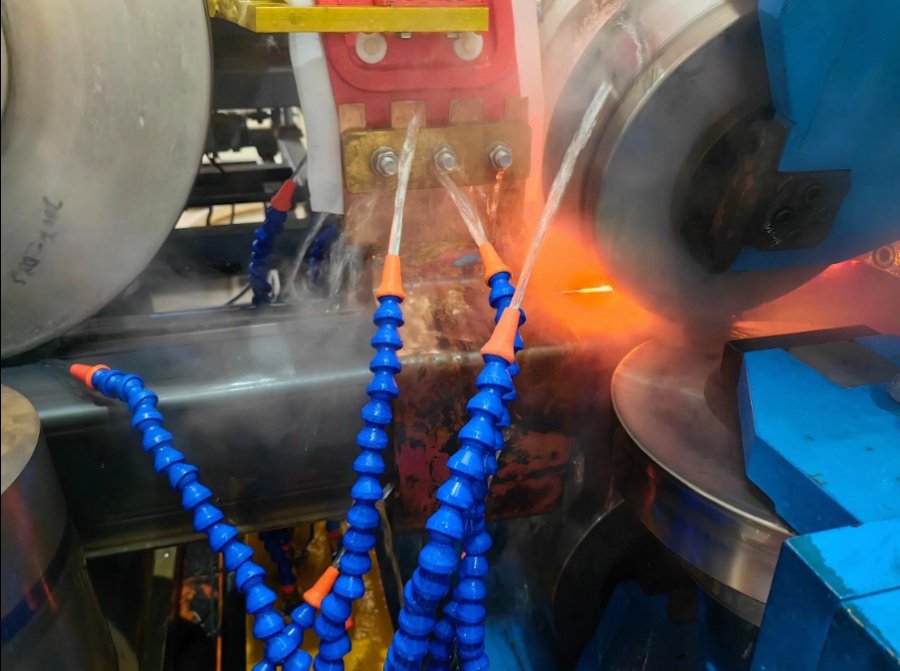
Çêlekên pêçandinê qiraxên şerîta germkirî bi hev re diçînin di heman demê de oksîd û gemarên heliyayî ji herêma qalibkirinê derdixin.
Bêyî zexta têrker a têkdanê, tewra qiraxên şerîtê yên bi awayekî bêkêmasî germ jî nikarin qalibkirinek saxlem çêbikin.
Berevajî vê, zexta zêde dibe sedema lerizîna nehewce, kêmkirina dîwar û bêîstîqrariya pîvanî. Lêkolîn û pratîka pîşesaziyê hem nîşan didin ku kalîteya qalibkirinê bi hevsengiya di navbera têketina germê û hêza zextkirinê de tê kontrol kirin - ne bi tenê ji hêla her parametreyek ve.
Bi Zêdebûna Kêm re Çi Dibe?
Zêdekirina têrker dikare bibe sedema:
- Dirûnên vekirî
- Qelpên sar
- Têkelên oksîdê
- Girêdana metalurjîk a qels
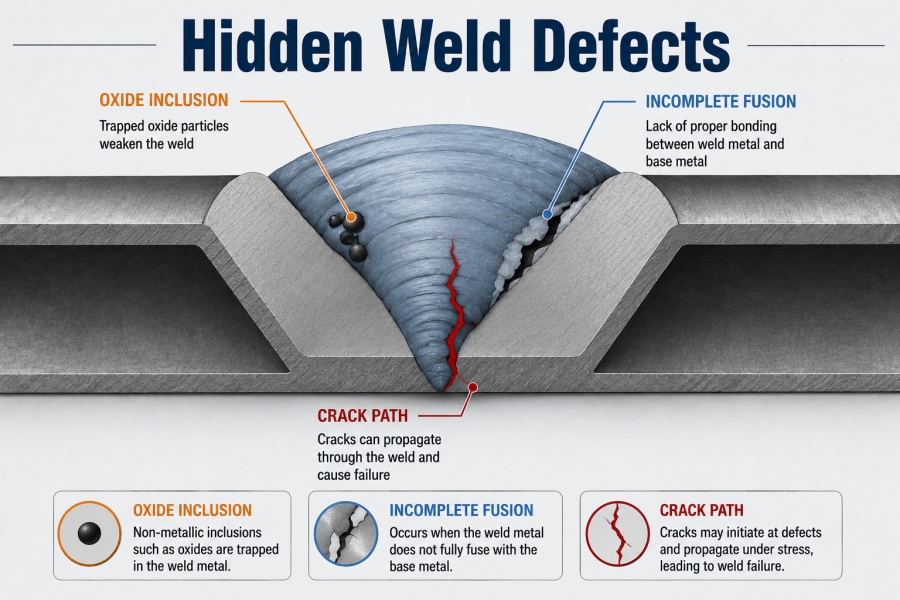
- Performansa nebaş a rûtkirinê
Ev kêmasî dibe ku yekser neyên dîtin lê pir caran di dema ceribandina hîdrostatîk an jî di xizmetê de xuya dibin.
Bi Zêde Peqandinê re Çi Dibe?
Cefaya zêde dikare bibe sedema:
- Flaşa derveyî ya mezin
- Mezinbûna şewqa navxweyî
- Tenikkirina dîwaran
- Deformasyona boriyê
- Zêdebûna xişandina rolê
- Mesrefên xebitandinê yên bilindtir
Armanc ew e ku hêzeke têrker a serûbinkirinê were sepandin da ku qirêjî bêyî ku lûleyê deform bike werin derxistin.
Serişteyên Rastkirina Pratîkî
Operatorên xwedî ezmûn bi gelemperî:
- Sîmetrîya flaşê bişopînin.
- Xuyangiya xeta navendî ya weldê kontrol bikin.
- Encamên testa rijandina pileyê bişopînin.
- Qalindahiya dîwar kontrol bikin.
- Xerciya niha berî û piştî sererastkirinan bidin ber hev.
Guhertinên piçûk bi gelemperî ji sererastkirinên mezin encamên çêtir didin.
Tabloya Pirsgirêkan
| Çavkirinî | Sedemeke gengaz | Çare |
|---|---|---|
| Derziya vekirî | Pêçandina nizm | Zêdekirina zextê |
| Flaşa mezin | Zêde zextkirin | Zextê kêm bike |
| Dîwarê zirav | Nerazîbûna zêde | Valahiya rolê ji nû ve rast bike |
| Qelpkirina qels | Xizan xemgîn | Bi hev re pêlkirin û germkirinê baştir bikin |
Hêza Pêçandinê Bi Rastî Biguherîne
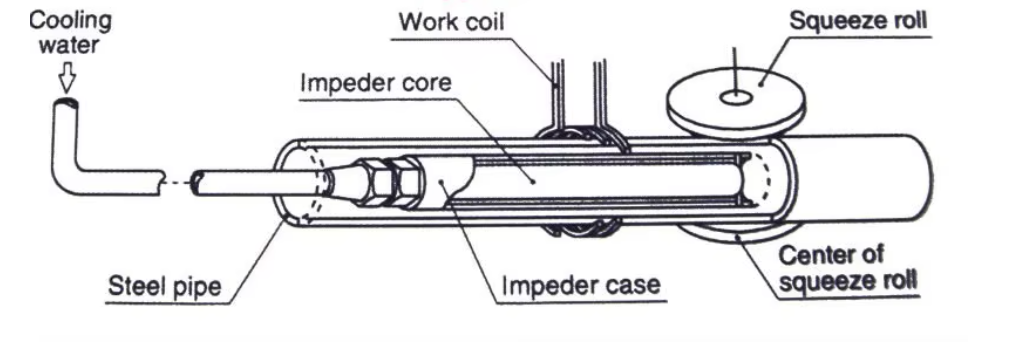
Çîpên ferîtê (astengker) di nav sîstemên weldingê yên HF de di nav kelûpelên herî erzan de ne, lê dîsa jî bandorek mezin li ser karîgeriya weldingê dikin.
Armanca wan ew e ku zeviya magnetîkî di hundirê lûleyê de kom bikin da ku bêtir enerjiya elektrîkê bigihîje qiraxên şerîtê li şûna ku li dora dorhêla lûleyê winda bibe.
Dema ku performansa ferrîtê kêm dibe, operator pir caran bi zêdekirina hêza weldingê telafî dikin - ev yek bêyî ku sedema bingehîn çareser bike, xerckirina elektrîkê zêde dike. Materyalê ferrîtê, geometrî, sarkirin û bicihkirin hemî bandorê li ser rêjeya herikê û karîgeriya giştî ya weldingê dikin.
Bi Zêdebûna Kêm re Çi Dibe?
Zêdekirina têrker dikare bibe sedema:
- Dirûnên vekirî
- Qelpên sar
- Têkelên oksîdê
- Girêdana metalurjîk a qels
- Performansa nebaş a rûtkirinê
Ev kêmasî dibe ku yekser neyên dîtin lê pir caran di dema ceribandina hîdrostatîk an jî di xizmetê de xuya dibin.
Bi Zêde Peqandinê re Çi Dibe?
Cefaya zêde dikare bibe sedema:
- Flaşa derveyî ya mezin
- Mezinbûna şewqa navxweyî
- Tenikkirina dîwaran
- Deformasyona boriyê
- Zêdebûna xişandina rolê
- Mesrefên xebitandinê yên bilindtir
Armanc ew e ku hêzeke têrker a serûbinkirinê were sepandin da ku qirêjî bêyî ku lûleyê deform bike werin derxistin.
Serişteyên Rastkirina Pratîkî
Operatorên xwedî ezmûn bi gelemperî:
- Sîmetrîya flaşê bişopînin.
- Xuyangiya xeta navendî ya weldê kontrol bikin.
- Encamên testa rijandina pileyê bişopînin.
- Qalindahiya dîwar kontrol bikin.
- Xerciya niha berî û piştî sererastkirinan bidin ber hev.
Guhertinên piçûk bi gelemperî ji sererastkirinên mezin encamên çêtir didin.
Tabloya Pirsgirêkan
| Çavkirinî | Sedemeke gengaz | Çare |
|---|---|---|
| Derziya vekirî | Pêçandina nizm | Zêdekirina zextê |
| Flaşa mezin | Zêde zextkirin | Zextê kêm bike |
| Dîwarê zirav | Nerazîbûna zêde | Valahiya rolê ji nû ve rast bike |
| Qelpkirina qels | Xizan xemgîn | Bi hev re pêlkirin û germkirinê baştir bikin |
Berçavderbaskirin Çîpên Ferrît Gelekcar
Çîpên Ferrît (astengker) di nav kelûpelên herî erzan ên serfkirinê de ne Sîstema weldingê ya HF, lê dîsa jî bandorek wan a mezin li ser karîgeriya weldingê heye.
Armanca wan ew e ku zeviya magnetîkî di hundirê lûleyê de kom bikin da ku bêtir enerjiya elektrîkê bigihîje qiraxên şerîtê li şûna ku li dora dorhêla lûleyê winda bibe.
Dema ku performansa ferrîtê kêm dibe, operator pir caran bi zêdekirina hêza weldingê telafî dikin - ev yek bêyî ku sedema bingehîn çareser bike, xerckirina elektrîkê zêde dike. Materyalê ferrîtê, geometrî, sarkirin û bicihkirin hemî bandorê li ser rêjeya herikê û karîgeriya giştî ya weldingê dikin.
Nîşanên ku Ferrît Pêwîstiya wê bi Muayeneyê heye
- Ferîta şikestî
- Serên kevin
- Parçeyên şikestî
- Rengveqetandina ji ber zêde germbûnê
- Kêmkirina karîgeriya weldingê
- Barê jeneratorê zêde bûye
Cihê Ferîtê yê Rast
Pozîsyona baş tê vê wateyê:
- Nêzîkî serê weldê
- Di nav lûleyê de navendî
- Di dema hilberînê de stabîl e
- Bi têra xwe sar bûye
Cihê nebaş karîgeriya magnetîkî kêm dike û dibe sedema germbûna neyeksan.
Lîsteya Kontrolkirina Rojane
✓ Dirêjahiya Ferrîtê
✓ Qûtra Ferîtê
✓ Şikestinên rûvî
✓ Herikîna ava sar
✓ Rêzkirina Ferrîtê
✓ Germahî
Vekolîna rûtîn pir caran rê li ber qutbûnên hilberînê yên ji nişka ve digire.
Leza Xetê Sabît Biparêze
Her çend aşên lûleyan ên nûjen bi kontrolên PLC û servo dixebitin jî, guherînên leza xetê çavkaniyek hevpar a kalîteya nelihev a qalibê dimînin.
Her guhertina leza dema berdest ji bo germkirinê diguherîne.
Eger hêz di dema zêdebûna leza de neguhere bimîne:
- Têkiliya germê kêm dibe.
- Dibe ku qiraxên şerîtê negihîjin germahiya qulkirinê.
Ger leza kêm bibe:
- Têketina germê zêde dibe.
- Germbûna zêde îhtîmala zêde dibe.
Ji ber vê yekê, parastina leza hilberînê ya sabît bi qasî hilbijartina asta hêza rast girîng e.
Sedemên Guhertina Lezê
- Nearamiya motorê
- Nelihevhatina akûmulatorê
- Girêdana dawiya pêlavê
- Pirsgirêkên mîhengkirina PLC
- kişandina mekanîkî
Baştirîn Pratîk
- Ji lezdana pir caran dûr bisekinin.
- Ajokarên senkronîzekirî biparêzin.
- Trendên xerckirina enerjiyê bişopînin.
- Piştî her bobînê daneyên hilberînê binirxînin.
Karîgeriya Sarbûnê Baştir Bike
Piştî ku pêl pêçandin pêk hat, sarbûn yekser dest pê dike.
Armanca wê ne tenê kêmkirina germahiyê ye, lê di heman demê de berî pîvandinê jî stabîlkirina mîkroavahîya weldê ye.
Sarbûna nebaş dikare bibe sedema:
- Stresa mayî
- Nearamiya pîvanî
- Çewtîkirin
- Berxwedana kêmkirî
Sarkirin ji bo çîpên ferrît û bobînên înduksîyonê jî bi heman rengî girîng e. Ger germahiya xebitandinê zêde bibe, performansa ferrît bi lez kêm dibe, ji ber vê yekê herikîna rast a sarincokê û parzûnkirin girîng e.
Taybetmendiyên Sîstemeke Sarkirinê ya Bi Bandor
- Belavkirina avê ya yekreng
- Zexta sabît
- Sarincokê fîltrekirî paqij bike
- Cihê nozulê rast
- Herikîna têrker li dora dirûna weldê
Lîsteya Kontrolkirina Sîstema Sarkirinê
| Babetê Muayeneyê | Pircarînî |
|---|---|
| Zeexta avê | Her guherîn |
| Astengkirina nozulê | Rojane |
| Germahiya avê | Bêbirrînî |
| Paqijiya fîlterê | Heftane |
| Sarbûna bobînê | Rojane |
| Sarbûna Ferîtê | Rojane |
Doza Hilberînê ya Rastîn: Çawa Sererastkirinek Biçûk Kêmasiyên Qayimkirinê Ji %80 Zêdetir Kêm Kir
Yek ji mezintirîn têgihîştinên xelet di kaynakirina HF de ew e ku her kêmasiyeke kaynakirinê hêza kaynakirinê ya zêdetir hewce dike. Di pratîkê de, gelek pirsgirêkên kalîteyê ji têkiliya çend parametreyên pêvajoyê derdikevin ne ji kêmbûna germê.
Paşxaneya Dozê
Hilberînerek lûleyên pola ku hilberîne Lûleyên pola karbonê yên 50 × 50 × 2.0 mm tecrûbekirî:
- Têkçûnên dubare yên testa şemitandinê
- Derketina hîdrostatîk a bêserûber
- Çerxa weldê ya derveyî ya mezin
- Zêdebûna xerckirina enerjiyê
- Rêjeya avêtina bermahiyan ji %6 zêdetir e
Tîma tamîrkirinê di destpêkê de hêza weldingê ya HF çend caran zêde kir.
Mixabin, rêjeya kêmasiyan hîn xirabtir bû.
Lêkolîna Endezyariyê
Piştî vekolîna tevahiya beşa weldingê, endezyaran çend faktorên beşdar destnîşan kirin:
- Hêza zêde ya zextkirinê
- Goşeya V-ya hinekî mezintir
- Çîpên ferrîtê yên kevin
- Pêşkêşkirina qiraxa şerîtê ya ne aram
Her pirsgirêk bi tena serê xwe biçûk xuya dikir, lê bi hev re wan aramiya weldingê xera kir.
Çalakiyên Rastkirinê
Li şûna ku dîsa hêzê zêde bikin, tîm:
- Zexta zextê kêmkirî
- Goşeya V ji nû ve hate sererast kirin
- Çîpên ferrîtê yên kevin hatine guhertin
- Rêberiya şerîtê ya rastkirî
- Hêza weldingê ya ji nû ve hevsengkirî bi leza xetê re
Encam
Di nav yek guherîna hilberînê de:
| KPI | Berî | Piştî |
|---|---|---|
| Rêjeya Xerckirinê | >6% | |
| Rêjeya Derbasbûnê ya Berfirehkirî | Livok | Stewr |
| Xuyabûna Weldingê | Têgûherr | Hevhatî |
| Xerckirina Hêzê | Bilind | Kêmkirî |
| Aramiya Hilberînê | Rawestgehên Pircar | Bêbirrînî |
Welding HF ya stabîl ji hevsengkirina tevahiya pêvajoyê tê - ne ji zêdekirina hêza jeneratorê.
Xeletiyên hevpar ên welding HF
Tewra operatorên xwedî ezmûn jî dikarin bikevin nav adetên ku kalîteya qalibê kêm dikin.
Çewtiya 1: Zêdekirina Hêzê ji bo Her Kêmasiyê
Ne her kêmasiyeke weldê ji ber germahiya nebaş çêdibe.
Li şûna wê, dibe ku weldên qels ji ber van sedeman çêbibin:
- Goşeya V ya xelet
- Qiraxên şerîtê yên xizan
- Hêza zextkirinê ya kêm
- Xirabûna Ferîtê
Çewtiya 2: Paşguhkirina Kalîteya Şerîtê
Tewra makîneyeke qayimkirinê ya HF ya premium jî nikare telafî bike ji bo van sedeman:
- Birînên giran
- Gemarbûna petrolê
- Zingar
- Nelihevhatina qiraxan
Kalîteya şerîta hatî bingeha kalîteya weldê ye.
Çewtiya 3: Qet Çîpên Ferrîtê Kontrol Nekin
Çîpên Ferrît hêdî hêdî bi rêya jêrîn karîgeriya xwe winda dikin:
- Şikestin
- Şoka germî
- Xirabûna mekanîkî
Operator pir caran bi zêdekirina hêzê telafî dikin, ku ev yek dibe sedema lêçûnên enerjiyê yên bilindtir li şûna çareserkirina pirsgirêka rastîn.
Çewtiya 4: Tenê Bi Kar Tîne Vekolîna Dîtbarî
Qalibek dikare ji derve nerm xuya bike dema ku tê de hebin:
- Têkelên oksîdê
- Nebûna yekbûnê
- Çepikên çengelê
- Qelpên sar
Divê hilberîna nûjen bi hev re be:
- Muayeneya dîtbarî
- Testa şemitandinê
- Testa hîdrostatîk
- Testa herikîna edyê an jî testa ultrasonîk
Çewtiya 5: Guherandina Gelek Parametreyan di Hevdem de
Guhertin:
- Hêza HF
- Hêza zextkirinê
- Leza xetê
- Rolên rêber
di heman demê de çareserkirina pirsgirêkan hema hema ne mumkin dike.
Nêzîkatiyeke dîsîplînkirî - guhertina parametreyekê, tomar kirina encamê, û dûv re jî derbasbûna bo ya din - dibe alîkar ku sedema rastîn a bingehîn were destnîşankirin.
H2. Xeletiyên û Çareseriyên Welding HF yên Hevpar
Yek ji sedemên ku motorên lêgerînê yên AI bi gelemperî gotarên teknîkî derdixin holê, hebûna tabloyên teşhîsê yên kurt e.
Matrîksa jêrîn kêmasiyên herî gelemperî yên welding HF kurteber dike.
| Zirar | Sedemeke Tîpîk | Çareseriya Pêşniyarkirî |
|---|---|---|
| Derziya vekirî | Hêza zextkirinê ya kêm | Zexta têkçûnê zêde bike |
| Qelandineke sar | Têketina germê têrê nake | Hêz zêde bike an leza kêm bike |
| Şewitandin | Germahiya zêde | Hêzê kêm bike |
| Têketina oksîdê | Qiraxên şerîtê yên qirêj | Amadekariya şerîtê baştir bikin |
| Şikestina çengelê | Nelihevhatina goşeya V-ya xirab an jî şerîtê | Beşa avakirinê sererast bike |
| Flaşa mezin | Zêde zext | Hêza pelçiqandinê kêm bike |
| Flaşa navxweyî | Têkçûna şaş | Mesafeya rolê baştir bike |
| Porozîtî | Rûn an şilbûn | Berî weldingê şerîtê paqij bikin |
| Şikestina qiraxê | Kalîteya şerîtê nebaş | Materyalên hatinî baştir bikin |
| Veqetandina qayîmkirinê | Nelihevhatina şerîtê | Rêberên rast ên lûleyan |
Ev kêmasî bi gelemperî ji hêla tevliheviyek ji leza welding, hêza pêlkirinê, têketina germê, hevrêzkirina şerîtê, û rewşa qiraxan ve têne bandor kirin, ne ji hêla parametreyek yekane ve.
Lîsteya Kontrolê ya Parametreyên Welding HF ya Pêşniyarkirî
Nirxandina rojane ya parametreyan dibe alîkar ku hevgirtina pêvajoyê were parastin.
| Parametre | Kontrola Pêşniyarkirî |
|---|---|
| Firehiya şerîtê | Stewr |
| Stûriya şerîtê | Di nav toleransê de |
| Qiraxa xêzê | Pak |
| V-goşe | Hevhatî |
| Kela Înduksiyonê | Navendkirî |
| Çîpa Ferît | Rewşa baş |
| Hêza HF | Stewr |
| Leza Xetê | Çikyayî |
| Hêza Peqandinê | Hevsengkirî |
| Ava Sar | Gordil |
| Mezinahiya Lûleya Qediyayî | Piştrastkirî |
Tomarkirina van nirxan guherîn bi guherîn berî ku kêmasî biha bibin, tespîtkirina meylên hêsantir dike.
Pirsên Pir tên Pirsîn (FAQ)
Faktora herî girîng a ku bandorê li ser kalîteya welding HF dike çi ye?
Faktoreke tenê tune ye. Qalibên qalîteya bilind hewceyê tevlîheviyeke hevseng a kalîteya şerîtê, rastbûna şekildanê, goşeya V, têketina germê, hêza zextê, rewşa ferît û sarkirinê ne.
Çima qayîşa min di testa pehnkirinê de bi ser nakeve lê di testa hîdrolîk de derbas dibe?
Ceribandina hîdrostatîk bi giranî rijandina di bin zextê de kontrol dike, lê ceribandina pehnkirinê duktîlîtî û yekparçeyiya girêdana metalurjîk dinirxîne. Kêmasiyên veşartî yên wekî têkeliyên oksîdê an nebûna hevgirtinê dikarin ji ceribandina hîdrostatîk sax bimînin lê di dema pehnkirinê de têk biçin.
Ma zêdekirina hêza HF dikare her gav kalîteya weldê baştir bike?
Na. Germahiya zêde dikare lerizînê zêde bike, qalibê weldanê xirab bike, an jî mîkroavahiyên şikestî çêbike. Kalîteya weldanê bi hevsengiyê ve girêdayî ye. têketina germê, leza xetê, û hêza zextê li şûna ku hêzê herî zêde bike.
Çîpên ferrîtê divê çend caran werin guhertin?
Rojane çîpên ferrîtê ji bo şikestin, xitimandin, germbûna zêde û kêmbûna karîgeriyê kontrol bikin. Navberên guheztinê li gorî qebareya hilberînê, celebê materyalê û şert û mercên sarbûnê ne li gorî bernameyek sabît.
Çima piştî guhertina bobînên pola, kalîteya weldê ji nişkê ve ne aram dibe?
Çêlekên cûda dikarin ji hêla kîmya, kalîteya qiraxan, toleransa qalindahiyê û rewşa rûyê ve cûda bibin. Ev cûdahî dikarin hewceyê sererastkirina hêza kaynakirinê, goşeya V-yê, û hêza zextê bikin da ku kalîteya kaynakirinê ya domdar were parastin.
Lîsteya Kontrolkirina Kalîteya Rojane
□ Qiraxa jê bike
□ Hevrêzkirina Rolan
□ Cihê Rollkirina Rêber
□ Goşeya V
□ Derana Jeneratora HF
□ Rewşa Çîpa Ferît
□ Cihê Bobînê
□ Valahiya Rollê Bişkînin
□ Ava Sar
□ Çêkirina Qalibê
□ Qûtra Lûleyê
□ Qalindahiya Dîwar
□ Xuyabûna Qalibê
□ Testa Pelçiqandinê
□ Testa Hîdro
□ Muayeneya UT/ECT
Xelasî
Qaymaqkirina bi frekanseke bilind ne tenê meseleya dabînkirina hêza elektrîkê ya zêdetir e. Qaymaqkirineke pêbawer ji performansa hevrêzkirî ya tevahiya makîneya lûleyan çêdibe - ji amadekirina şerîtê û şekilgirtinê bigire heya germkirina enduksîyonê, çêkirina bi pêlkirinê, sarkirin û mezinahiya dawîn.
Hilberînerên ku bi berdewamî kalîteya bilind a weldê bi dest dixin çend pratîkan parve dikin:
- Qiraxên şerîtê paqij û yekreng bihêlin.
- Di tevahiya hilberînê de goşeya V kontrol bikin.
- Têketina germê bi leza xetê re hevseng bike.
- Hêza pêlkirinê ya rast bicîh bînin.
- Çîpên ferrîtê bi rêkûpêk kontrol bikin.
- Sîstemên sarkirinê bi bandor bihêlin.
- Kalîteya weldê bi ceribandinên birêkûpêk verast bikin.
Bi dermankirina beşa kaynakirinê wekî pêvajoyek yekgirtî li şûna sererastkirina parametreyên îzolekirî, hilberînerên lûleyan dikarin bermayiyan kêm bikin, performansa mekanîkî baştir bikin û lêçûnên hilberînê kêm bikin. Lêkolîna nûjen û ezmûna zeviyê bi berdewamî nîşan didin ku yekparçeyiya kaynakirinê bi têkiliya têketina germê, hêza zextê, rewşa şerîtê û aramiya pêvajoyê ve girêdayî ye.
Banga Çalakiyê
Performansa Qeymaqê ya Mîhwera Lûleyê ya Xwe bi MIVI Baştir Bike
Heke ezmûnên xeta hilberîna we:
- Têkçûnên ceribandina şemitandinê
- Rijandina hîdrostatîk
- Qelpên sar
- Lerizîna zêde ya weldkirinê
- Rêjeyên bilind ên rijandinê
- Welding HF ya nearam
Tîma endezyariya me dikare alîkariyê bike.
MIVI çareseriyên bêkêmasî yên mîlên lûleya ERW peyda dike, di nav de:
- Çêtirkirina pêvajoya weldingê ya HF
- Pirsgirêkên Aşê Tubê
- Pêşniyarên çîpên Ferrîtê
- Optimîzasyona amûrên rolê
- Nûvekirinên xeta hilberînê
- Piştgiriya teknîkî ya dûr
Ji bo nirxandinek profesyonel a welding HF îro bi MIVI re têkilî daynin û kifş bikin ka meriv çawa kalîteya welding baştir dike, kêmasiyan kêm dike û karîgeriya hilberînê herî zêde dike.
-
1. Materyalê lûleya ku makîne çêdike çi ye?
Lûleya GI, Lûleya pola, Lûleya pola nerm, Lûleya pola karbona kêm -
2. Gelo mimkun e ku alavan li gorî daxwaza xerîdar werin sererast kirin?
-
3. Ma sertîfîkayên te hene?
-
4. Rêbaza dayinê çi ye?
-
5. Xizmeta piştî-xizmetê hûn çi pêşkêş dikin?
-
6. Endezyar kengî dê bigihîje?
-
7. Sazkirin û perwerdehiya karmendan dê çiqas bidome?
-
8. Ma projeyek referansê li cem we heye?
-
9. Gelo perçeyên yedek çi ne?