











Hêz li hember Hêza Pevçûnê di Welding ERW de: Dîtina Hevsengiya Rast ji bo Hilberîna Lûleyên Sabît
Pêşkêş
Eger te demek têra xwe li dora kargehek lûleyên ERW derbas kiribe, tu dizanî ku pirsgirêkên weldingê kêm caran bêyî hişyariyê derdikevin holê.
Bi gelemperî, nîşanên yekem ên nexweşiyê biçûk in.
Çend şewqên neasayî nêzîkî xala V.
Gurçikek hinekî girantir.
Dibe ku rengê dirûna weldê ji ya normal cuda xuya bike.
Di destpêkê de, hilberîn berdewam dike.
Dûv re pirsgirêkan dest pê dikin ku xuya bibin.
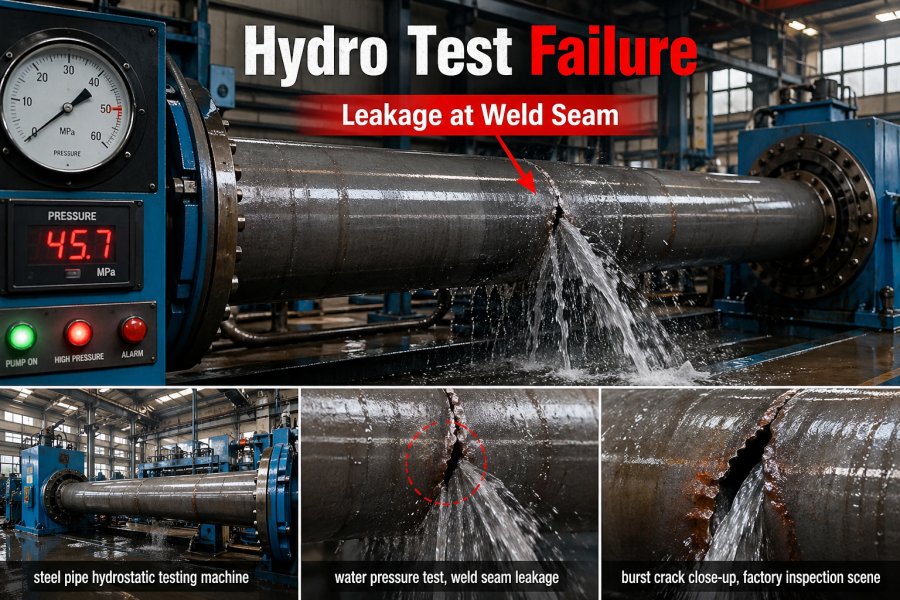
Testkirina hîdrojenê dest bi têkçûnê dike.
Çeqên pehn xuya dibin.
Carinan qata weldê bi awayekî ji nişka ve vedibe.
Dema ku ev diqewime, gelek operator di cih de li makîneya weldingê ya HF dinêrin.
Ew mîhengên hêzê kontrol dikin.
Ew frekansê diguherînin.
Hin kes jî hêzê zêde dikin, bi hêviya ku germahiya zêdetir dê pirsgirêkê çareser bike.
Carinan ew dibe alîkar.
Pir caran, ew nake.
Bi rastî, piştî xebatê bi gelek hilberînerên lûleyan re, şêwazek dubare dibe: pirsgirêka rastî ne her gav hêza weldingê ye.
Gelek caran, ew ji ber hêza zextê ya nearam tê.
Ji ber vê yekê têgihîştina têkiliya di navbera hêza welding û hêza zextkirinê ya ERW de pir girîng e.
Hêza pêlkirinê ya pir kêm girêdanek qels çêdike.
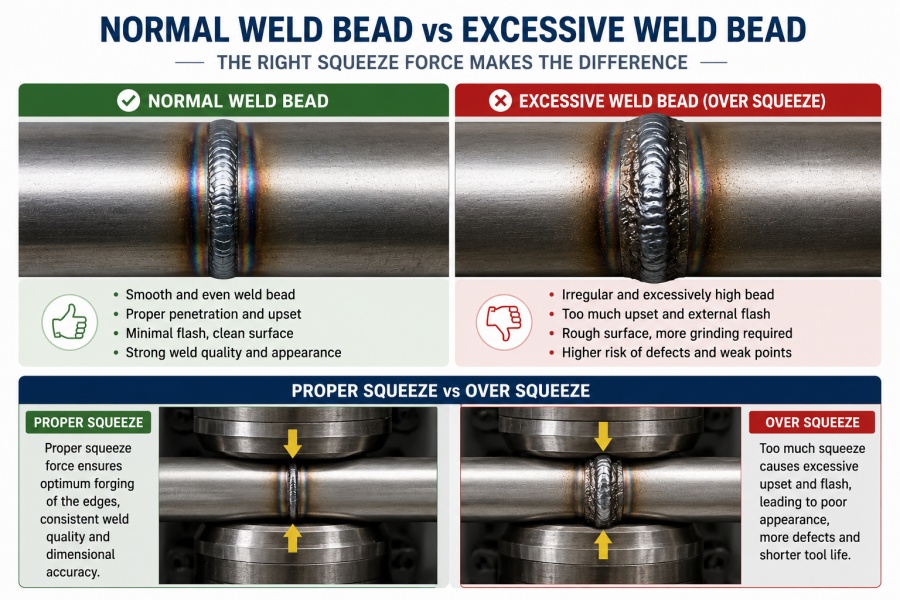
Hêza pêlkirinê ya pir zêde dibe sedema têkçûna zêde, xitimîna tekeran, û dirûvên kaynakê yên nearam.
Baştirîn kalîteya weldkirinê ji hevsengiyê tê - ne tenê ji hêz an zexta bilindtir.
Ev bi taybetî di hilberîna lûleyên pola karbonê yên bilez de rast e, ku guhertinên parametreyên piçûk dikarin bi lez bandorê li ser aramiya weld bikin.
Ba Makîneya Lûleya MIVI, endezyarên me pir caran dibînin ku xerîdar bi giranî li ser parametreyên elektrîkê disekinin dema ku bêîstîqrariya mekanîkî ya di beşa pêçandinê de ji nedîtî ve tên.
Bi gelemperî pirsgirêka veşartî dest pê dike.
Tabloya Bersivên Bilez
| Rewş | Pirsgirêka Hevpar | Encama Hilberînê |
|---|---|---|
| Hêz pir zêde ye | Zêde germbûn | Qalibê şewitî |
| Hêza pêlkirinê pir kêm e | Çêkirina qels | Qelandineke sar |
| Hêza pêlkirinê pir zêde ye | Nerazîbûna zêde | Gurçikek mezin |
| Parametreyên hevseng | Qeyda stabîl | Qelandineke bihêz |
Çima Hêza Zêde ya Qeydakirinê Her Tim Pirsgirêkên Qeydakirinê Çareser Nake
Yek ji şaşiyên herî gelemper di hilberîna ERW de ew e ku tê texmînkirin ku weldinga qels her tim tê wateya hêza ne bes.
Ew mantiqî xuya dike.
Heke welding têra xwe xurt nebe, hêzê zêdetir lê zêde bikin.
Lê belê hilberîn her tim bi vî rengî kar nake.
Me gelek rewş dîtine ku zêdebûna hêzê bi rastî jî welding kêmtir stabîl kiriye.
Carekê xerîdarekî ragihand ku xeta lûleya pola karbonê xwedî hêza qelişandinê ya qels e. Yekem berteka wan zêdekirina derana HF bû.
Di destpêkê de, şewq bêtir xuya bûn.
Herêma weldê germtir xuya dikir.
Her tişt çêtir xuya dikir.
Çend demjimêran şûnda, gurr mezintir bûn. Rengvedana cildê zêde bû. Têkçûna testa hîdroelektrîkê pirtir bû.
Mesele ne kêmbûna germahiyê bû.
Germahiya zêde bû.
Bi taybetî, germahiya zêde dikeve devera V berî ku qiraxên şerîtê bigihêjin zexta rast.
Ew her tiştî diguherîne.
Li şûna kaynakirina kontrolkirî ya bi rêbaza kolandinê, qiraxên şerîtê zêde germ dibin. Oksîdasyoneke zêde çêdibe, û metalê heliyayî berî ku rolên pêçandinê bi rêkûpêk qiraxan bi hev re kolandinê bikin, dest bi avêtina wê dike.
Ev bi gelemperî tevgerên weldingê yên nearam diafirîne.
Nîşaneyên hevpar ev in:
- Şewqên mezin ên nerêkûpêk
- Dirûna weldê ya şewitî
- Zêde gêjbûna derve
- Oksîdasyona giran
- Morîkên qayîm ên xav
Dema ku ev nîşan xuya dibin, zêdekirina hêzê bi gelemperî rewşê xirabtir dike.
Pirsgirêkên Hevpar ên Ji Ber Hêza Zêde ya Weldingê Çêdibin
| Xûya | Sedemeke muhtemel | Netîce |
|---|---|---|
| Şewqên mezin | Zêde germbûn | Qeyda ne aram |
| Dirûn şewitî | Hêza zêde | Qelpkirina qels |
| Oksîdasyon | Germahiya zêde | Girêdana xirab |
| Gurçika giran | Balansa germê ya xirab | Bermayiyên materyalî |
Pirsgirêkek din jî ew e ku hêza zêde pir caran pirsgirêka rastîn vedişêre.
Bo nimûne:
- Goşeya V ya xirab
- Kulîlkên pêçandinê yên kevin
- Cihê nerast ê bobînê
- Performansa astengkerê qels
Operator dikarin bifikirin ku wan pirsgirêk bi zêdekirina hêzê çareser kirine.
Di rastiyê de, wan tenê sedema bingehîn veşart.
Zû yan dereng, kêmasî dîsa vedigerin.
Ji ber vê yekê pêvajoyek weldingê ya stabîl bi tenê bi hêza elektrîkê ve girêdayî ye.
Stabîlîtiya mekanîkî jî bi qasî girîng e.
PêbawerMakîneya Qeydakirina Frekansa Bilinddibe alîkar ku têketina germê ya domdar bimîne, lê tewra pergala weldingê ya herî baş jî nikare kontrola xirab a pêçandinê telafî bike.
Ew hevsengiya ku kalîteya weldê diyar dike ye.
Ezmûna Zeviyê ji Endezyarên MIVI
Di gelek xetên hilberînê yên kevin de, nemaze di makîneyên hilberînê yên bi kombûnên rolên kevin de, bêîstîqrariya qayimkirinê pir caran li beşa peçandinê dest pê dike, ne di makîneya qayimkirinê bi xwe de.
Ev tiştek e ku endezyarên me bi rêkûpêk di dema teşhîsa makîneyan de dibînin.
Dibe ku kargehek lûleyan hîn jî bixebite.
Leza hilberînê dibe ku qebûlkirî bimîne.
Lê gava ku hevrêzkirina rolên pêlkirinê nehevseng bibe, kontrolkirina aramiya weldingê dijwar dibe.
Operator hêzê gelek caran diguherîne.
Pirsgirêka rastîn hîn jî çaresernekirî nîne.
Ji ber vê yekê divê sererastkirina hêzê qet nebe tenê çareserî.
Divê beşa pêçandinê bi hev re were nirxandin.
Hêza Kêm a Pêçandinê: Sedemeke Hevpar a Qalibên Qels
Li gorî hêza zêde, hêza zextê ya kêm pir caran zehmettir tê tesbîtkirin.
Çima?
Ji ber ku qayîşa weldê dikare ji derve normal xuya bike.
Ev e ya ku vê pirsgirêkê xeternak dike.
Dibe ku morîkên weldê wekî qebûlkirî xuya bikin.
Dibe ku şewq neasayî xuya nekin.
Leza xetê dibe ku stabîl bimîne.
Her tişt baş xuya dike.
Heta ku test dest pê bike.
Piştre xeletî xuya dibin.
Derketina hîdroelektrîkê.
Şikestinên pelçiqandî.
Nîşaneyên UT
Ev ji ber wê yekê diqewime ku qiraxên şerîtê hatine germ kirin, lê bi zexta têr bi hev re nehatine çêkirin.
Ev tê vê wateyê ku girêdan ne temam bû.
Di hundirê dirûna weldê de, oksîd dikarin di navbera qiraxên şerîtê de asê bimînin.
Ji derveyî, her tişt qebûlkirî xuya dike.
Di hundir de, welding qels e.
Ev cureyê nexweşiyê di van jêrîn de gelemperî ye:
- Hilberîna dîwarê zirav
- Xetên leza bilind
- Beşên pêçayî yên xisarbûyî
- Hevrêzkirina rolê ya xirab
Pirsgirêka root hêsan e.
Germahî bi tena serê xwe qalibek ERW ya bihêz çênake.
Zext pêvajoya weldkirinê temam dike.
Bêyî hêza pêlkirinê ya têr, girêdana rast a darikê çênabe.
Pirsgirêkên Hevpar ên Ji Ber Hêza Zextkirinê ya Kêm Çêdibin
| Pirsegirêk | Sedema bingehîn | Rîska Hilberînê |
|---|---|---|
| Qelandineke sar | Zexta nizm | Dirûneke qels |
| Girêdana xirab | Zelalkirin têrê nake | Têkçûna hîdroelektrîkê |
| Têketina oksîdê | Çêkirina qels | Xeletiya hundirîn |
| Şikestina dirûtinê | Qelandineke netemam | Gilînameya xerîdar |
Ji ber vê yekê hêza zextkirinê ya ERW ewqas girîng e.
Ew destnîşan dike ka qiraxên şerîta germkirî bi rastî bi dirûnek qelandî ya xurt ve girêdidin an na.
Di vê qonaxê de, tewra guherînek piçûk a zextê jî dikare di qalîteya weldê de cûdahiyên mezin çêbike.
Ev bi taybetî di hilberîna bi leza bilind de rast e.
Astarek Makîneya Hêlîna Lûleyê ya ERWli vir roleke sereke dilîze.
Hişkbûna makîneyê, aramiya şaftê, rewşa beringê, û rastbûna pêçandina pêlê hemî bandorê li ser domdariya zextê dikin.
Eger beşa pêçandinê bilerize an jî rêzkirin ji cihê xwe biçe, zext nearam dibe.
Hingê kalîteya weldê nepêşbînîkirî dibe.
Pirsgirêkek ku Gelek Operator Paşguh Dikin
Li vir tiştek heye ku em pir caran dibînin.
Operatorek ferq dike ku qalibên qels ên weldkirinê hene.
Ew hêzê zêde dike.
Qeyda weldanê hîn jî têk diçe.
Paşê ew zexta gumrikê bi awayekî tund zêde dike.
Niha burr zêde bûye.
Lixwebûna silindiran zûtir dibe.
Xet hîn kêmtir stabîl dibe.
Di wê gavê de, hem hêz û hem jî zext ji hevsengiyê derdikevin.
Li vir e ku gelek pirsgirêkên weldingê teşhîskirina wan dijwar dibe.
Ji ber ku gava gelek parametre bi hev re diçin, destnîşankirina sedema bingehîn a orîjînal dijwartir dibe.
Ji ber vê yekê endezyarên xwedî ezmûn bi gelemperî van faktoran bi hev re dinirxînin:
- Hêza weldingê
- Hêza zextkirinê
- V-goşe
- Leza xetê
- Rewşa gerandinê
Tenê li yek parametreyê nihêrîn kêm caran pirsgirêkê çareser dike.
Sîstema weldingê wekî pêvajoyek bêkêmasî dixebite.
Ne wekî mîhengên îzolekirî.
Zêde Zêde Zêde Dibe ku Pirsgirêkan Biafirîne
Di hilberîna lûleyan de, şaşfêmkirineke din a hevpar heye.
Hin operatoran wisa difikirin:
Eger hêza zextê ya nizm bibe sedema qelsbûna qalibên weldê, wê demê zêdekirina zextê divê her gav kalîteya weldê baştir bike.
Ew maqûl xuya dike.
Lê di hilberîna rastîn de, zexta pir zêde komek pirsgirêkên cûda diafirîne.
Û carinan, çareserkirina wan pirsgirêkan hîn jî dijwartir dibe.
Zêde-pêçandin bi taybetî di kargehan de gelemperî ye ku operator hewl didin ku kaynakirina nestabil bi zêdekirina mekanîkî ya zexta rolê telafî bikin.
Di destpêkê de, dibe ku weld xurttir xuya bike.
Lê piştî demekê, pirsgirêkên nû dest pê dikin ku derkevin holê.
Zerdeşt mezintir dibe.
Çîçeka weldkirinê hişk dibe.
Lixwebûna silindiran zûtir dibe.
Di dawiyê de, aramiya hilberînê dest pê dike kêm bibe.
Di dema Zêdekirina Zêde de Çi Dibe?
Dema ku hêza peçandinê pir zêde dibe, metala zêde di dema çêkirina kolandinê de ber bi derve ve tê zorê.
Ev yek jî zêde bêhntengiyê çêdike.
Encam weldingeke çêtir nîne.
Di şûna wê de, herêma weldê ji hêla mekanîkî ve bêîstîqrar dibe.
Nîşaneyên tîpîk ev in:
- Zêde gêjbûna derve
- Têkçûna mezin a weldingê
- Şiklê morîka xirab
- Deformasyona rûvî
- Zêdebûna xişandina rolê
Pirsgirêkên Hevpar ên Ji Ber Zêde Zêde Çêdibin
| Pirsegirêk | Semed | Netîce |
|---|---|---|
| Gurçikek mezin | Zêde zext | Bermayiyên materyalî |
| Morîkên qayîm ên xav | Zêde çêkirin | Kêmasiyên rûberî |
| Lixwekirina rolêran | Barê mekanîkî yê bilind | Mesrefa lênêrînê |
| Stresa hilgirtinê | Zexta zêde | Jiyana makîneyê ya kurttir |
Ev pirsgirêk di xetên hilberîna bilez de girantir dibe.
Çima?
Ji ber ku di leza xeta bilind de, hetta guhertinên zextê yên piçûk jî dikarin di herikîna metal de cûdahiyên mezin çêbikin.
Ev tê vê wateyê ku hêza zextkirinê ya zêde dikare bi lez derzê weldê bêîstîqrar bike.
Ezmûna Zeviyê ya MIVI
Li MIVI, me ev pirsgirêk pir caran li ser aşên lûleyan ên kevintir dîtiye.
Bi taybetî dema ku:
- rulên pêçandinê xitimî ne
- bearing xwedî valahiyek in
- şaft lerizîn hene
Operator ji bo tezmînatê zextê zêde dikin.
Ew reaksiyonek zincîrî diafirîne.
Pêşîn, şekir zêde dibe.
Hingê xişandina rolerê zûtir dibe.
Di demek nêzîk de, qalindahiya weld dest pê dike kêm bibe.
Pirsgirêka rastî êdî ne tenê qayîşkirin e.
Ew dibe pirsgirêkek îstîqrara mekanîkî.
Ji ber vê yekê hêza pêlkirinê ya sabît bi giranî bi hişkbûna makîneyê û rastbûna gerandinê ve girêdayî ye.
Qalibek Tube Mill a pêbawer û rulên pêçandinê yên bi rêkûpêk hatine rêzkirin ferqek mezin çêdikin.
H2 Meriv Çawa Balansa Weldingê ya Rast Dibîne
Ev pirsek e ku her hilberînerê lûleyê dixwaze bersiv bide.
Baştirîn hevsengiya di navbera hêza welding û hêza pêlkirinê ya ERW de çi ye?
Mixabin, hejmareke gerdûnî tune ye.
Mîhenga îdeal bi gelek faktorên hilberînê ve girêdayî ye.
Wekî:
- Dirêjahiya lûleyê
- Qalindahiya dîwar
- Pola pola
- Leza hilberînê
- V-goşe
- Frekansa weldingê
Ji ber vê yekê operatorên xwedî ezmûn kêm kêm xwe dispêrin parametreyek sabît.
Di şûna wê de, ew li ser balansa weldingê disekinin.
Balansa baş a weldingê çawa xuya dike?
Dema ku hêz û hêza pêlkirinê bi rêkûpêk hevseng bibin, welding stabîl dibe.
Bi gelemperî hûn dibînin:
- Şewqên nerm
- Dirûna weldê ya stabîl
- Mezinahiya gurçikê ya yekgirtî
- Girêdana weldingê ya bihêz
- Rêjeya kêmasiyên kêm
Xeta hilberînê bi rêkûpêk dixebite.
Encamên testê stabîl dimînin.
Gilî û gazindên xerîdaran kêm dibin.
Tabloya Balansa Weldingê ya Herî Baş
| Parametre | Pir kêm | Pir bilind | Rewşa îdeal |
|---|---|---|---|
| Hêza Qeymaqê | Germkirina qels | Zêde germbûn | Germahiya sabît |
| Hêza Peqandinê | Çêkirina qels | Nerazîbûna zêde | Girêdana rast |
| Leza Xetê | Derana kêm | Qeyda ne aram | Hilberîna hevseng |
Armanc sade ye.
Qiraxên şerîtê heta germahiya guncaw a çêkirina bizinê germ bikin.
Dûvre hêza pêçandinê ya têra xwe bikar bînin da ku oksîdan jê bibin û girêdana tevahî pêk were.
Bêtir na.
Ne kêmtir.
Ew hevsengî weldingeke stabîl diafirîne.
Faktorên Sereke yên ku Bandorê li Balansa Weldingê Dikin
| Faktor | Tesîr |
|---|---|
| Mezinahiya lûleyê | Bandorê li hêza zextkirinê dike |
| Qalindahiya dîwar | Bandorê li ser germkirinê dike |
| Asta materyalê | Bandorê li ser tevgera weldingê dike |
| Leza hilberînê | Bandorê li ser têketina germê dike |
Astarek Xeta Hilberîna Boriya Dor bi gelemperî ji ber ku hevrêziya makîneyê û aramiya pêvajoyê xurttir in, hevsengiya weldingê çêtir diparêze.
Ev bi taybetî ji bo hilberînerên ku boriyên avahîsaziyê bi leza bilind hilberînin girîng e.

Meriv çawa kontrol dike ka kalîteya weldê bi rastî baş e
Ev xalek din a girîng e.
Xuyabûna baş a qalibê her gav nayê wateya kalîteya baş a qalibê.
Li vir gelek kargeh xeletîyan dikin.
Çerxa weldê baş xuya dike.
Hilberîn berdewam dike.
Dûv re gilîyên xerîdaran paşê xuya dibin.
Ji ber vê yekê muayene girîng e.
Testkirina pêbawer piştrast dike ka kalîteya welding bi rastî jî stabîl e.
Sê rêbazên sereke yên teftîşê hene ku di hilberîna lûleya ERW de têne bikar anîn.
Testa Hîdro
Testa hîdrolîk kontrol dike ka lûle dikare li hember zexta navxweyî bisekine an na.
Ew alîkarî dike ku were destnîşankirin:
- Rijandin
- Şikestinên dirûtinê
- Girêdana qels
Ger hêza zextkirinê pir kêm be, têkçûna testa hîdrolîk gelek caran çêdibe.
Ev bi gelemperî nîşana yekem a girêdana qels a weldê ye.
Testa Pevçûnê
Testa şemitandinê nermbûna qalibê dinirxîne.
Lûle heta ku deformasyon çêbibe tê pêçandin.
Ev test dibe alîkar ku ev eşkere bibin:
- Şikestina qayişê
- Vekirina dirûtinê
- Şikestina şikestî
Qalibkirineke qels bi gelemperî di dema rastkirinê de zû têk diçe.

Muayeneya UT
Ji bo tespîtkirina kêmasiyên navxweyî, ceribandina ultrasonîk girîng e.
Ev di nav xwe de digire:
- Nebûna yekbûnê
- Têketina oksîdê
- Şikestinên hundirîn
Ev rêbaz bi taybetî ji bo boriyên avahî û pîşesaziyê yên bi kalîte girîng e.
Ji ber ku hin kêmasiyên weldê ji rûyê nayên dîtin.
Tabloya Kurteya Muayeneyê
| Rêbaza Testê | Tesbît dike | Armanca sereke |
|---|---|---|
| Testa Hîdro | Rijandin | Berxwedana zextê |
| Testa Pevçûnê | Çakûç | Nermbûna qayîşê |
| Muayeneya UT | Xeletiyên navxweyî | Yekparçeyiya weldingê |
Di vê qonaxê de, encamên lêkolînê çîroka rastîn vedibêjin.
Ne xuyang.
Ne şewat.
Ne texmînan.
Divê qalîteya baş a weldê bi rêya vekolîneke pêbawer were verast kirin.
Çawa Mîlên Tubê yên MIVI Stabîlîteya Weldingê Baştir Dikin
Piştî analîzkirina hêza welding û hêza pêlkirinê ya ERW, tiştek eşkere dibe.
Weldinga stabîl ne tenê li ser verastkirina parametreyan e.
Stabîlîtiya makîneyê jî bi qasî wê girîng e.
Tewra operatorên xwedî ezmûn jî ji bo parastina kalîteya qalibkirinê ya domdar têdikoşin dema ku makîneyê bi xwe hişkbûn, rastbûna hevrêzkirinê, an jî zexta pêçandinê ya sabît kêm be.
Ji ber vê yekê, kalîteya alavan di hilberîna ERW de roleke ewqas girîng dilîze.
Aşxaneyeke lûleyî ya bi aramiya avahiyî ya xirab pir caran pirsgirêkên weldingê yên dubare diafirîne.
Di destpêkê de, dibe ku ew pirsgirêkan biçûk xuya bikin.
Lerizînek piçûk.
Nelihevhatina sivik a rolê.
Cûrbecûrîya hilgirtinê ya piçûk.
Lê di bin hilberîna berdewam de, ev pirsgirêkên mekanîkî yên piçûk pir mezintir dibin.
Ew bandorê dikin:
- Qewîtiya zexta çikandinê
- Stabîlîteya dirûna weldê
- Kontrolkirina gurrînê
- Kalîteya berhemê
Di dawiyê de, ew zêde dibin:
- Rêjeya rijandinê
- Dema bêhnvedanê
- Mesrefa lênêrînê
Çi dike ku Aşê Lûleyê ji bo Welding ERW ya Sabît minasib be?
Aşxaneyek lûleya ERW ya pêbawer divê peyda bike:
- Beşa avakirina stabîl
- Hişkbûna makîneyê ya bihêz
- Hevrêzkirina rast a rolkirina pêçandinê
- Sîstema weldingê ya HF ya pêbawer
- Lerizîna kêm di dema xebitandinê de
Van faktoran rasterast bandorê li ser domdariya welding dikin.
Performansa Makîneyê li hember Aramiya Weldingê
| Rewşa Makîneyê | Encama Weldingê |
|---|---|
| Hişkbûna kêm | Qeyda ne aram |
| Lerizîna gêrê | Hêza zextkirinê ya nehevseng |
| Lihevhatina xirab | Kalîteya weldê ya qels |
| Makîneyeke stabîl | Performansa weldingê ya pêbawer |
Ba Makîneya Lûleya MIVI, sêwirana makîneyê bi giranî li ser aramiya weldingê disekine.
Ev di nav xwe de optîmîzasyona jêrîn vedihewîne:
- Pêkhatina hişkbûna beşê
- Rastbûna şaftê
- Hevrêzkirina gêrê
- Aramiya beşa zextkirinê
- Karîgeriya welding-frekansa bilind
Armanc sade ye.
Weldingê stabîltir bikin.
Xeletiyan kêm bike.
Efektîvîteya hilberînê baştir bikin.
Çima Xerîdar Nûvekirina MIVI Tube Mills dikin
Gelek hilberîner ji ber heman sedemê bi MIVI re têkilî daynin.
Xeta hilberîna wan a heyî hîn jî dixebite.
Lê belê, kontrolkirina kalîteya hilberînê dê dijwar be.
Gilîyên hevpar ev in:
- Xeletiyên weldê yên dubare
- Têkçûnên testa hîdrolîk
- Zêde qîrîn
- Lixwekirina rolêran
- Mesrefa lênêrînê ya bilind
Di gelek rewşan de, pirsgirêk ne tenê parametreyên weldingê ne.
Ew stabîlbûna makîneyê ye.
Aşxaneyek lûleyê ya çêtir şert û mercên weldingê yên çêtir diafirîne.
Ev yek çêtirkirina pêvajoyê pir hêsantir dike.
Avantajên MIVI
✔ 20+ sal ezmûna çêkirinê
✔ Makînekirina bi hûrgilî
✔ Avahiya makîneyê ya stabîl
✔ Performansa weldingê ya pêbawer
✔ Mesrefa lênêrînê ya kêmtir
Ji bo hilberînerên ku hilberînin:
- Boriyên pola karbonê
- Boriyên gilover
- Lûleyên çargoşe
- Boriyên avahîsaziyê
aramiya makîneyê dibe avantajeke sereke ya pêşbaziyê.
Xelasî
Di kaynakirina ERW de, gelek pirsgirêkên hilberînê wekî pirsgirêkên elektrîkê xuya dikin.
Lê piştî analîzek baldar, sedema bingehîn pir caran tevlihevtir e.
Kalîteya weldê bi balansê ve girêdayî ye.
Ne tenê hêz.
Ne tenê zext.
Têkiliya di navbera hêza kaynakirinê û hêza pêlkirinê ya ERW de diyar dike ka kalîteya kaynakirinê stabîl dimîne an na.
Hêza zêde dibe sedema germbûna zêde.
Hêza pêlkirinê ya pir kêm girêdanek qels çêdike.
Zexta pir zêde dibe sedema gêjbûna zêde û aşîna mekanîkî.
Encama herî baş a weldingê ji hevsengkirina sê faktorên sereke tê:
- Hêza weldingê
- Hêza zextkirinê ya ERW
- Leza hilberînê
Dema ku ev parametre bi hev re dixebitin, hilberîner bi dest dixin:
- Dirûnên weldê yên bihêztir
- Rêjeya kêmasiyên kêmtir
- Karîgeriya hilberînê ya çêtir
- Mesrefa xebitandinê ya kêmtir
Weldinga stabîl qet tesadufî nîne.
Ew ji makîneya rast, pêvajoya rast, û kontrola parametreya rast tê.
Heke xeta hilberîna we ji van pirsgirêkan re rû bi rû dimîne:
- Zêde şewq
- Şikestina dirûna weldê
- Têkçûna testa hîdrolîk
- Zêde qîrîn
dibe ku dem hatibe ku hem parametreyên weldingê û hem jî rewşa makîneyê werin nirxandin.
Teşhîsek profesyonel pir caran sedema rastîn pir zûtir eşkere dike.
Ma zêdekirina hêza weldingê dikare pirsgirêkên weldingên qels çareser bike?
Ne her tim.
Di gelek rewşan de, zêdekirina hêzê tenê pirsgirêka rastîn vedişêre.
Sedema bingehîn dibe ku hêza pêlkirinê ya nearam an jî hevrêzkirina nebaş a makîneyê be.