











Pirsgirêkên Kalîteya Şerîta Pola: Sedemên Şikestinên Testa Pelçiqandinê di Hilberîna Lûleya ERW de
Pirsgirêkên Kalîteya Şerîta Pola di Hilberîna Lûleyên ERW de: Sedem, Vekolîn û Çareserî
Bersiva Bilez
Pirsgirêkên kalîteya şerîtên pola yek ji sedemên herî zêde paşguhkirî yên kalîteya lûleya ERW ya nebaş e. Guhertinên di naveroka karbonê de, veqetandina fosforê, tîrêjên qiraxa şerîtê, û têkeliyên ne-metalîk de dikarin aramiya weldingê kêm bikin, rêjeyên bermayiyan zêde bikin, û bibin sedema têkçûnên testa pehnkirinê, tewra dema ku parametreyên weldingê rast xuya dikin jî. Berî ku hûn mîla lûleya xwe rast bikin, kalîteya şerîta pola ya hatî verast bikin. Analîza têkçûnê nîşan daye ku veqetandina xeta navendî ya dewlemend bi fosforê dikare veşartî bimîne heya ku testên pehnkirinê şikestinên şikestî eşkere bikin.
Xalên Sereke
✔ Guherîna karbonê dibe sedema penetrasyona nearam a qalibê.
✔ Cudakirina fosforê duktîlîteyê kêm dike û dibe ku bibe sedema şikestinên ceribandinê yên rasttir.
✔ Bûrên qiraxa şitkirî kalîteya kaynakirina HF kêm dikin.
✔ Materyalê xav ê nebaş livîna ruloya pêçandinê zêde dike.
✔ Kontrolkirina pola ya hatî bi qasî çêtirkirina parametreya weldingê girîng e.
✔ Materyalê xav ê stabîl bingeha hilberîna lûleya ERW ya stabîl e.

Qalîteya şerîta pola ya hatî rasterast bandorê li rastbûna şekildanê, aramiya weldingê û qalîteya lûleya qedandî dike.
Pêşkêş
Gelek hilberîner bawer dikin ku kêmasiyên qayimkirinê ji makîneya lûleyan bixwe çêdibin. Di encamê de, ew bi berdewamî hêza qayimkirinê diguherînin, rolên pêçandinê diguherînin, an jî parametreyên şekildanê diguherînin.
Lêbelê, endezyarên aşên lûleyan ên xwedî ezmûn dizanin ku gelek pirsgirêkên hilberînê demek dirêj berî ku şerît bikeve beşa şekildanê dest pê dikin.
Kalîteya madeya xav aramiya tevahiya pêvajoya çêkirinê diyar dike. Heta yên herî pêşketî jî Aşê Lûleyê yê ERWEger şerîta pola ya hatî cudakariya kîmyewî, hişkbûna neyeksan, xirriyên zêde yên qiraxan, an nelihevhatinên boyûtan hebe, nikare bi berdewamî lûleyên bi kalîte bilind hilberîne.
Di hilberîna lûleyên ERW yên nûjen de, kêmasiyên madeya xav bi gelemperî wekî jêrîn xuya dibin:
- Şikestina dirûna weldê
- Têkçûna testa şemitandinê
- Derketina ji testa hîdro
- Deformasyona boriyê
- Xuyabûna xirab a weldingê
- Zêde lixwekirina rolê
- Herika weldingê ya ne aram
Gelek ji van pirsgirêkan bi xeletî bi mîhengên alavan ve têne girêdan, lê sedema rastîn di şerîta pola bi xwe de ye.
Ev gotar rave dike ka kalîteya şerîta pola çawa bandorê li her qonaxa hilberîna lûleyan dike û hilberîner çawa dikarin kêmasiyan berî ku bibin têkçûnên hilberînê yên biha nas bikin.
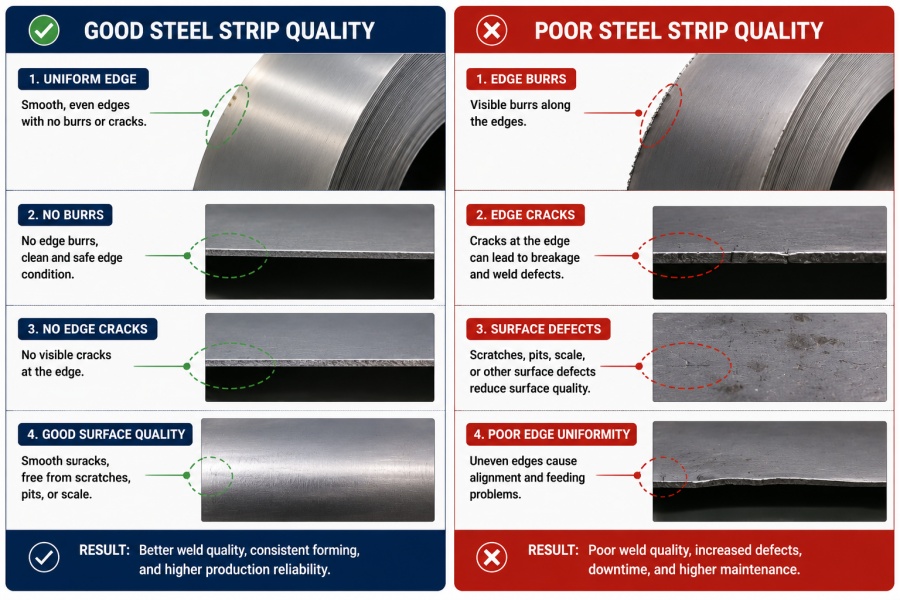
Kêmasiyên piçûk ên madeyên xav dikarin di dema şekildan û kaynakirinê de bibin pirsgirêkên mezin ên hilberînê.
Pirsgirêkên Kalîteya Pola Şerîtê çi ne?
Pirsgirêkên kalîteya şerîtên pola behsa kêmasiyên di bobîna hatî de dikin ku bandorek neyînî li ser qonaxên avakirin, qeyandin, mezinahîkirin û ceribandina çêkirina lûleyên ERW dikin.
Berevajî têkçûnên makîneyan, kêmasiyên madeya xav pir caran veşartî dimînin heta ku lûle bigihîje pêvajoya welding an teftîşê.
Pirsgirêkên hevpar ên kalîteya şerîta pola ev in:
- Guherîna naveroka karbonê
- Veqetandina fosforê
- Veqetandina sulfur
- Birûskên qiraxa xêzkirî
- Têkelên ne-metalîk
- Qalindahiya şerîtê ya nehevseng
- Pêlên qiraxan
- Xurandinên rûvî
- Pîvana mayî
- Guhertoya taca pêlavê
Ev kêmasî bandorê li sê aliyên krîtîk ên hilberînê dikin:
1. Şêwekarî
Taybetmendiyên materyalê yên nelihev dibin sedema deformasyona şerîtê ya nearam, û parastina profîlek avahîsaziyê ya simetrîk dijwar dike.
Ev pir caran dibe sedema:
- Ger û geşta li ser şerîtê
- Nelihevhatina rolê
- Goşeya V ya nehevseng
- Lihevhatina qeraxan a xirab
Berî guherandina beşa şekildanê, xwe kontrol bike Rolên Mîlê Lûleyêdigel kalîteya şerîta hatî da ku pirsgirêkên alavan ji pirsgirêkên têkildarî materyalê werin cudakirin.
2. Qelandin
Di dema kaynakirina frekanseke bilind de, hilberîna germê bi berxwedana elektrîkê û têkiliya qiraxan ve girêdayî ye.
Eger pêkhateya pola li ser bobînê biguhere:
- Germkirin nehevseng dibe
- Guhertinên belavkirina heyî
- Penetrasyona weldê diguhere
- Herêmên ku ji ber germê bandor bûne bêîstîqrar dibin
Tewra bi performansa bilind jî Makîneya Qeydakirina Frekansa Bilind, kîmyaya nelihev a pola dikare bibe sedema kalîteya qalibê neyeksan.
3. Performansa Mekanîkî
Dibe ku lûle ji hêla dîtbarî ve qebûlkirî xuya bike lê dîsa jî di ceribandina mekanîkî de bi ser nekeve.
Têkçûnên tîpîk ev in:
- Şikestinên rastkirî
- Derketina hîdrojenê
- Têkçûna berfirehkirina zengilê
- Berxwedana bandorê kêm kir
Lêkolînên li ser boriyên ERW API nîşan dan ku veqetandina xeta navendî ya bi fosforê dewlemendkirî dikare heta ceribandinên rûtbûnê, ku tê de şikestinên şikestî çêdibin tevî qalibek saxlem a eşkere, nehatine tespîtkirin.
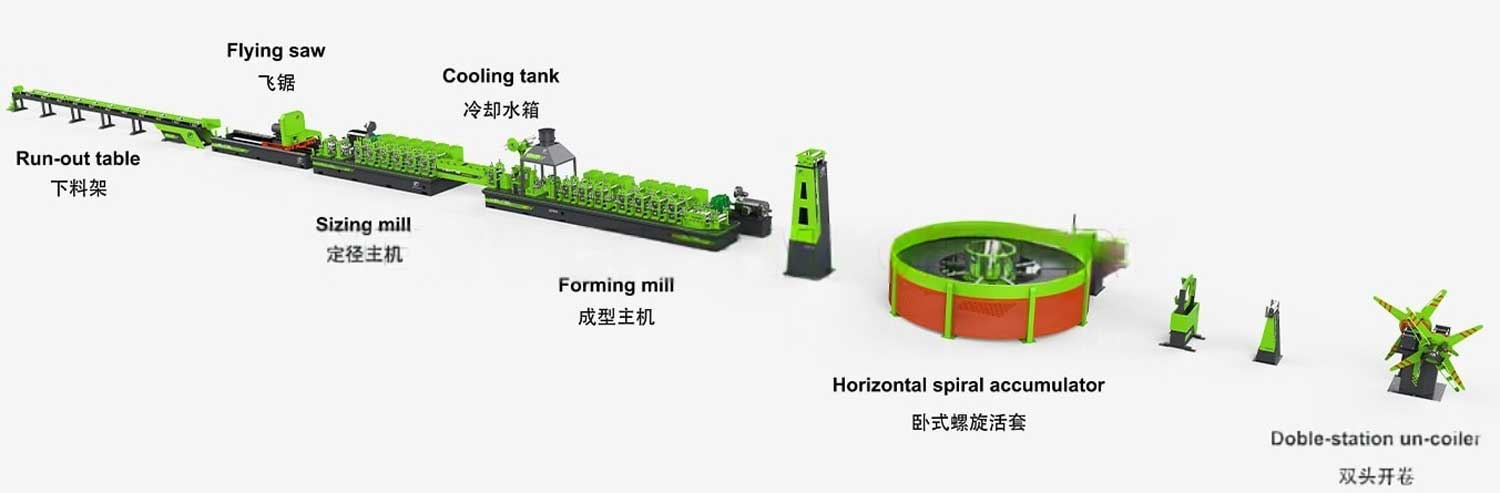
Qalîteya şerîta pola bandorê li ser çêkirin, qayimkirin, teftîşkirin û performansa demdirêj a lûleya qedandî dike.
Guherîna Karbonê Çawa Bandorê li ser Qeydakirinê Dike?
Karbon yek ji hêmanên alloykirinê yên herî girîng e ku bandorê li ser qabîliyeta weldingê ya şerîta pola dike. Tewra dema ku pêkhateya kîmyewî li gorî pîvanan be jî, guherîna zêde ya naveroka karbonê di heman bobînê de dikare aramiya weldingê bi girîngî kêm bike.
Di dema kaynakirina bi frekanseke bilind (HF) de, divê qiraxên şerîtê werin germkirin heta bibin rewşeke plastîk û di bin zexta pêçandinê de bi hev re werin çêkirin. Ger beşek ji şerîtê asteke karbonê ya bilindtir ji beşeke din hebe, berxwedana wê ya elektrîkê, hişkbûn û tevgera wê ya sarbûnê li gorî wê diguherin.
Di encamê de, weld êdî bi awayekî domdar tevnagere.
Hilberîner bi gelemperî nîşanên jêrîn dibînin:
- Lûleyek ji testa hîdrostatîk derbas dibe, lê ya din rijandina qalibê çêdike.
- Xuyabûna morîka qayimkirî bêyî tu sererastkirinek li mîhengên makîneyê diguhere.
- Herêma ku ji germê bandor lê hatiye kirin (HAZ) di firehiyê de diguhere.
- Penetrasyona weldê nehevseng dibe.
- Her çend rêjeya madeyên hişber jî zêde dibe Makîneya Qeydakirina Frekansa Bilindbi awayekî normal dixebite.
Herêmên dewlemend bi karbonê piştî sarbûna bilez meyla wan heye ku mîkroavahiyên hişktir çêbikin. Ev herêm kêmtir nerm in û di dema şekildana paşîn an ceribandina mekanîkî de ji şikestinê re bêtir hesas in. Lêkolînên li ser xetên girêdana ERW nîşan dane ku dabeşkirin û veqetandina karbonê ya herêmî bandorê li mîkroavahiya dawîn a qalibkirinê û taybetmendiyên mekanîkî dike.
Pêşniyara Endezyariyê
Berî zêdekirina hêza welding an hêza pêlkirinê, kîmyaya bobîna hatî verast bikin.
Kontrolên pêşniyazkirî ev in:
- Lihevhatina karbonê li seranserê bobînê
- Sertîfîkaya Testa Aşê (MTC)
- Guherîna kîmyewî ya ji pêlikê heta pêlikê
- Belavkirina hişkbûnê
Şerîtek pola ya sabît dihêle ku Aşê Lûleyê yê ERWku bi parametreyên weldingê yên dubarekirî re bixebite, hem dema bêçalakbûnê û hem jî bermayiyê kêm bike.
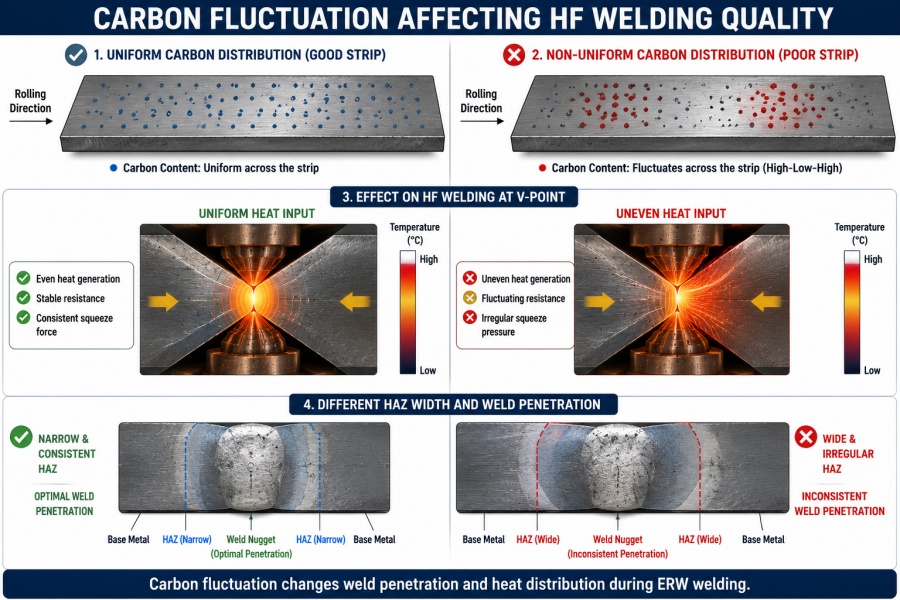
Guherîna karbonê di dema kaynakirina ERW de penetrasyona qalibê û belavbûna germê diguherîne.
Çima Veqetandina Fosforê Dibe Sedema Çeqandinên Testa Pelçiqandinê?
Di nav hemû kêmasiyên madeya xav de, veqetandina fosforê yek ji wan ên herî dijwar e ku were naskirin ji ber ku ew bi gelemperî di dema hilberîna normal de nayê dîtin.
Dibe ku boriyê bi awayekî bêkêmasî weldkirî xuya bike.
Dibe ku morîkên weldê ji muayeneya dîtbarî derbas bibin.
Dibe ku ceribandina hîdrostatîk jî serkeftî be.
Lêbelê, dema ku lûle di bin ceribandina rûtkirinê, ji nişkê ve şikestinên şikestî xuya dibin.
Ev diyarde di çêkirina lûleyên ERW de bi berfirehî hatiye ragihandin.
Dabeşkirina Fosforê çi ye?
Di dema rijandina berdewam de, fosfor meyla kombûna li benda veqetandina xeta navendî ya lewheyê dike.
Germkirina germ nikare vê cudakariyê bi tevahî ji holê rake.
Di encamê de, şerîta pola berî ku bikeve nav aşê lûleyan, herêmên şikestî yên herêmî dihewîne.
Di dema çêkirin û kaynakirina HF de, benda veqetandinê ber bi herêma kaynakirinê ve ji nû ve tê rêkxistin.
Dema ku zexta pêçandinê tê sepandin, ev deverên şikestî nikarin bi yekrengî deform bibin.
Di şûna wê de, çakû li ser benda veqetînê bi lez belav dibin.
Analîza têkçûna lûleya API ERW nîşan daye ku veqetandina xeta navendî ya dewlemend bi fosforê dikare piştî kaynakirinê veşartî bimîne lê di dema ceribandina pehnkirina halqeyê de bibe sedema şikestina şikestî, tewra dema ku kaynakirin bi xwe ji hêla metalurjîkî ve saxlem be jî.
Nîşaneyên Tîpîk
- Şikestina ceribandina pêçandinê
- Şikestin li kêleka qayimkirinê li şûna ku di nav qayimkirinê re derbas bibe
- Rûyê şikestinê yê şikestî
- Xuyangek dîtbarî baş e lê di ceribandina mekanîkî de bi ser neketiye
- Gilî û gazindên xerîdar piştî radestkirinê
Gelek kargeh bi xeletî:
❌ Hêza weldingê zêde bike
❌ Rûloyên pêçandinê biguherînin
❌ Goşeya V-yê rast bike
Ti ji van guhertinan pirsgirêkê çareser nake ji ber ku kêmasî di madeya xav de çêdibe, ne di pêvajoya qayimkirinê de.
Pêşniyara Endezyariyê
Dema ku têkçûnên rûberkirinê dubare dibin:
- Qeydên kalîteyê yên dabînkerê pola binirxînin.
- Asta fosforê (P) û veqetandina xeta navendî kontrol bikin.
- Beşên metalografîk ên boriyên têkçûyî û yên kalîfîye bidin ber hev.
- Piştrast bike ka çirandin di metala bingehîn an jî di cihê qayimkirinê de çêdibin an na.
Eger çirandin ji xeta girêdanê dûr dest pê bike, berî ku hûn parametreyên weldkirinê biguherînin, pêşî li ser kalîteya madeya xav bisekinin.
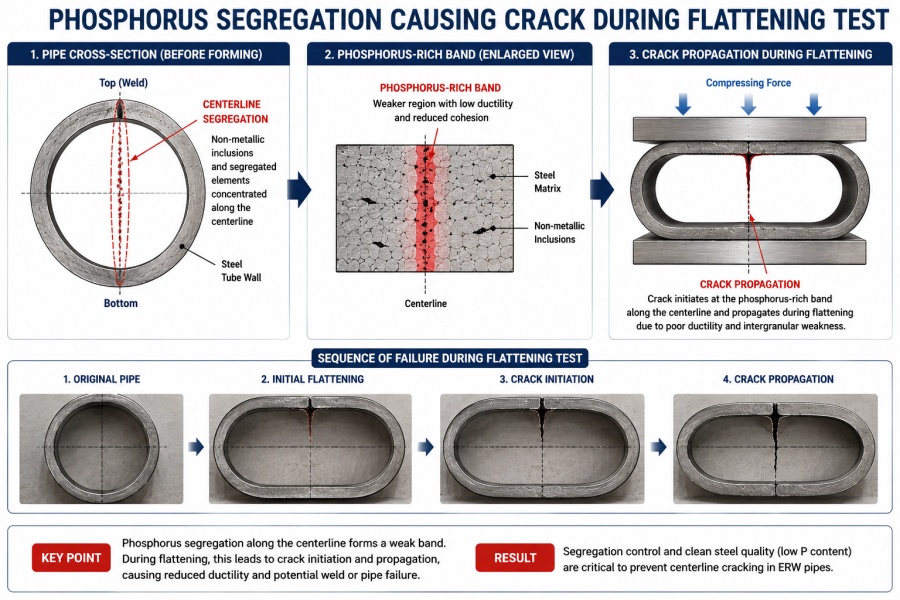
Jihevqetandina fosforê ya xeta navendî dikare di dema rastkirinê de bibe sedema şikestinên şikestî, tewra dema ku cihê qayimkirinê saxlem be jî.
Burrên Qiraxên Şerîtê Çawa Bandorê li ser Welding HF Dikin?
Kalîteya qiraxa şerîtê pir caran nayê dîtin, lê ew rasterast bandorê li ser rêjeya herikê, derxistina oksîdê û yekrengiya qalibê dike.
Di dema birrînê de, kêrên kevinbûyî an jî valahiya nerast dikarin li ser qiraxa şerîtê qurçên zêde bihêlin.
Ev birûsk rewşa têkiliyê ya di navbera her du qiraxên şerîtê de berî ku bikevin xala V diguherînin.
Pirsgirêkên hevpar ên hilberînê ev in:
- Germkirina neyeksan
- Nearamiya kevanê
- Girtina oksîdê
- Qeyda xirab a kolandinê
- Çepikên çengelê
- Kêmkirina hişkbûna weldingê
Rêbernameya pîşesaziyê her wiha destnîşan dike ku çirandin, qiraxên zirardar û amadekirina nebaş a qiraxan dikarin herikîna herikê û rakirina oksîdê asteng bikin, û xetera kêmasiyên weldê û têkçûnên testa pehnkirinê zêde bikin.
Nîşaneyên Hevpar
- Dendika qayimkirî ya derve ya giran
- Zêde gêjbûna hundirîn
- Çirûskên dubare
- Cihêrengiya xeta qayimkirinê
- Zêdebûna lixwekirina rolên pêçandinê
- Encamên muayeneya ultrasonîk ên xirab
Pêşniyara Endezyariyê
Ji bo kêmkirina kêmasiyên têkildarî burr:
- Kêrên birrînê bi rêkûpêk kontrol bikin.
- Mesrefa kêrê ya guncaw biparêze.
- Berî hilberînê bilindahiya burr bipîvin.
- Qiraxên şerîtê paqij û bê zengar bihêlin.
- Xwarina şerîtê ya bi awayekî stabîl bi rêya wê ve misoger bikin Akumulator.
- Lihevhatina piştrast bikin Rolên Mîlê Lûleyêberî ku şerît bigihîje stasyona weldingê.
Qiraxek şerîtê ya yekgirtî kalîteya qelandinê baştir dike, xişandina rolê kêm dike, û aramiya hilberînê zêde dike.
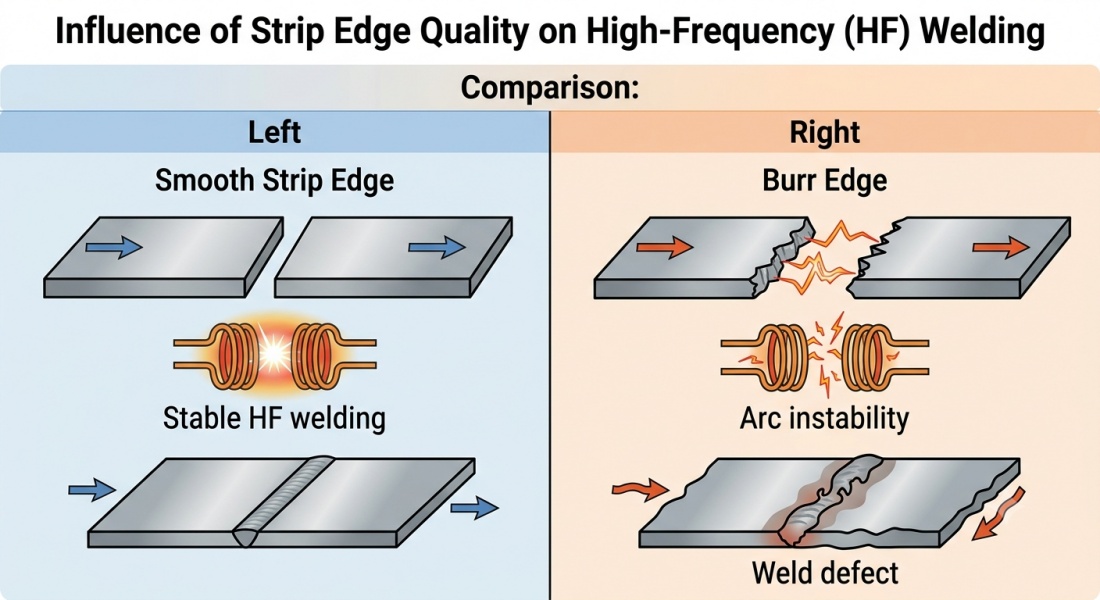
Qiraxên şerîtê yên paqij herikîna herikîna stabîl pêşve dixin û yekparebûna weldê baştir dikin.
Nivîsa Ankerê
| Makîneya Qeydakirina Frekansa Bilind | Guherîna Karbonê |
| Aşê Lûleyê yê ERW | Guherîna Karbonê |
| Akumulator | Burrên Qiraxa Xêzkirî |
| Rolên Mîlê Lûleyê | Burrên Qiraxa Xêzkirî |
Meriv Çawa Berî Hilberîna Lûleyê Kalîteya Şerîta Pola Kontrol Dike
Ger şerîta pola ya hatî bi awayekî sîstematîk were kontrolkirin, gelek kêmasiyên weldkirinê dikarin berî destpêkirina hilberînê werin astengkirin.
Li şûna ku li bendê bin heta ku boriyan di dema ceribandinên hîdrostatîk an jî rûtkirinê de têk biçin, divê hilberîner pêvajoyek teftîşa madeya xav saz bikin ku pêkhateya kîmyewî, pîvan, rewşa qiraxan û kêmasiyên navxweyî vedihewîne.
Karûbarê muayeneyê ya tîpîk gavên jêrîn vedihewîne:
Bobîna Pola ya Hatî
↓
Verastkirina Pêkhatina Kîmyewî
↓
Muayeneya Dimensî
↓
Muayeneya Qiraxa Şerîtê
↓
Teftîşa Kêmasiyên Rûyê
↓
Hilberîna Ceribandinê
↓
Testa Hîdro
↓
Testa Pevçûnê
↓
Muayeneya UT
↓
Hilberîna Kalîfîye
1. Verastkirina Pêkhatina Kîmyewî
Berî ku bobînê bar bikin xeta hilberînê, her gav Sertîfîkaya Testa Aşê (MTC) ya dabînker verast bikin.
Hêmanên sereke ji bo çavdêrîkirinê:
- Karbon (C)
- Fosfor (P)
- Sulfur (S)
- Manganez (Mn)
Bi taybetî bala xwe bidinê:
- Qebareya karbonê
- Veqetandina fosforê
- Şopandina hejmara germê
Bikaranîna germahiyên cuda yên bi kîmyaya nelihev di heman koma hilberînê de xetera kalîteya qalibê nearam zêde dike.
2. Vekolîna Qiraxa Şerîtê
Berî ku her bobîn bikeve hundir, kontrol bike Akumulator.
Kontrol bike ji bo:
- Bilindahiya gurçikan
- Pêlên qiraxan
- Zingar
- Zirara mekanîkî
- Kalîteya birînê
Qiraxên şerîtê yên nebaş rêjeya herikê li xala V-yê xera dikin û dibe ku bibin sedema kaynakirina HF ya nearam. Rêbernameya li ser performansa rastkirina ERW-ê bi heman awayî tekez dike ku birîn, zeng, qalindahiya neyeksan, û qiraxên zirardar dikarin bi derxistina oksîdê re mudaxele bikin û kêmasiyên kaynakirinê zêde bikin.
3. Testa Hîdrostatîk
Testa hîdrostatîk piştrast dike ka ka qata weld dikare li hember zexta navxweyî bisekine.
Nîşaneyên tîpîk ên têkçûnê ev in:
- Rijandina qulika pin
- Derketinên weldingên dirêj
- Zexta teqînê li jêr taybetmendiyê
Eger têkçûn bi awayekî tesadufî çêbibin ne ku bi berdewamî, berî guhertina parametreyên weldingê, yekrengiya madeya xav lêkolîn bikin.
Ceribandina hîdrostatîk qonaxek standard e di kontrola kalîteya lûleya ERW de û bi gelemperî bi vekolînên din ên wêranker û ne-wêranker re tê hev kirin.
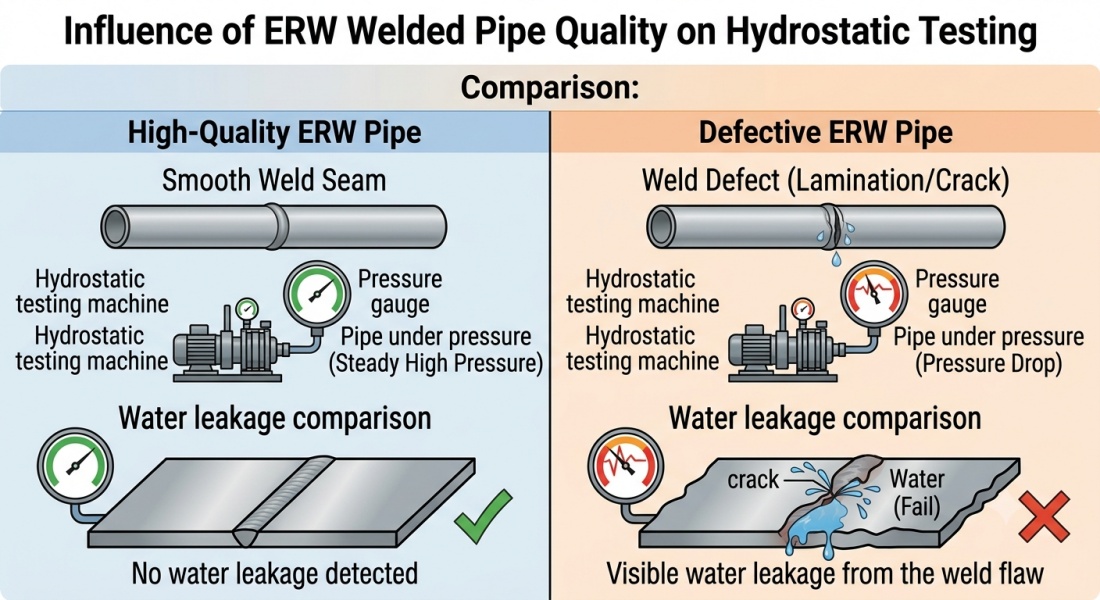
Testa hîdrostatîk berî barkirinê yekparebûna zextê ya lûleyên qelandî piştrast dike.
Testa Pevçûnê
Testa şûştinê duktîlîtî û yekparçeyiya weldê dinirxîne.
Çavdêriyên gengaz ev in:
| Cihê şikestinê | Sedemeke gengaz |
| Li ser dirûna weldê | Parametreyên weldingê |
| Herêma ku ji ber germê bandor bûye | Têketina germahiya zêde |
| Materyalê bingehîn | Kalîteya şerîta pola |
| Qerax | Burrs an jî cudakarî |
Eger li derveyî cihê qayimkirinê bi berdewamî şikestin çêbibin, berî eyarkirina makîneya qayimkirinê ya HF, şerîta pola lêkolîn bikin.
Rûpûşkirin yek ji rêbazên herî bibandor e ji bo eşkerekirina şikestina materyalê û pirsgirêkên têkildarî weldkirinê di hilberîna ERW de.
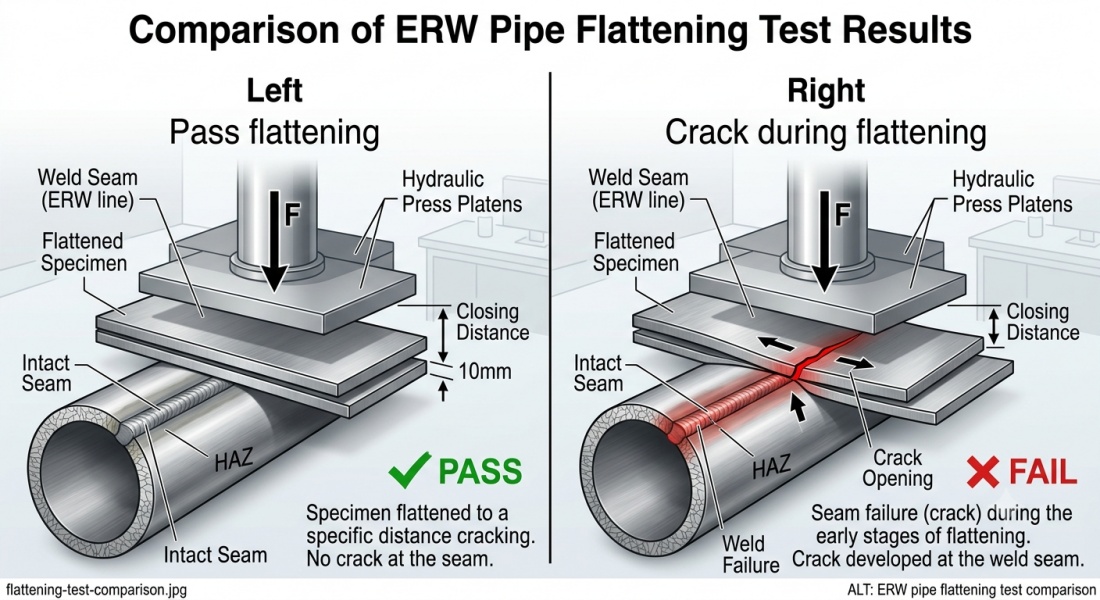
Testa rûpûşkirinê dikare kêmasiyên weldingê ji têkçûnên têkildarî madeya xav cuda bike.
5. Testa Ultrasonîk (UT)
Testa Ultrasonîk (UT) kêmasiyên navxweyî yên ku di dema vekolîna dîtbarî de nayên dîtin tespît dike.
UT bi gelemperî ji bo destnîşankirina:
- Nebûna yekbûnê
- Laminasyon
- Têkiliyên navxweyî
- Çepikên çengelê
- Porozîteya navxweyî
Hilberîna ERW ya nûjen her ku diçe li ser hem şerîta hatî û hem jî li ser qalibkirina qedandî UT pêk tîne da ku berî ku hilber bigihîjin xerîdaran, laminasyon û bêserûberiyên veşartî tesbît bike.
Çareseriyên Herî Baş ji bo Pirsgirêkên Kalîteya Şerîta Pola
Stratejiya herî bibandor ne tenê zêdekirina hêza weldingê ye.
Di şûna wê de, hilberînerên serkeftî tevahiya zincîra hilberînê baştir dikin.
Hilbijartina Materyalê Xav Baştir Bike
Pêşkêşkerên ku pêşkêş dikin hilbijêrin:
- Kîmyaya stabîl
- Fosfora kêm
- Kêm sulfur
- Hişkbûna domdar
- MTC-ya Sertîfîkayî
Parametreyên Pêvajoyê Optimîze Bike
Piştî piştrastkirina kalîteya materyalê, xweşbîn bikin:
- V-goşe
- Leza weldingê
- Hêza HF
- Hêza zextkirinê
- Rêjeya sarbûnê
Ev sererastkirin dibin alîkar ku yekrengiya qalibê herî zêde bikin lê nikarin ji bo madeya xav a nebaş telafî bikin.
Amûrên Hilberînê Nûjen Bikin
Xetên hilberînê yên nûjen bi rêya jêrîn aramiyê baştir dikin:
- Hevrêzkirina rolên rastîn
- Kontrola otomatîkî ya weldingê
- Çavdêriya serhêl
- Birîna bilez
- Kontrola pêvajoya dîjîtal
Xeta hilberînê ya bêkêmasî divê çerxek pêbawer jî di nav xwe de bigire Makîneya Dîwarê Firînê, Qalibê Tube Mill, Çîpa Ferît, û Lûleya PTFEji bo parastina performansa welding a stabîl û rastbûna pîvanî.
Ji bo hilberînerên ku her roj pola cuda cuda dixebitin, aramiya alavan bi qasî kalîteya madeya xav girîng dibe.
Modern Aşê Lûleyê yê ERWbi:
- Kontrola otomatîkî ya PLC
- Standên avakirinê yên hişkbûna bilind
- Hevrêzkirina rolên rastîn
- Sîstema welding HF ya stabîl
- Servo firîna kêrê
- Lihevhatina vekolîna serhêl
dikare bandora guherîna piçûk a madeya xav bi girîngî kêm bike di heman demê de hilberîna bilind biparêze.
Pirsên Pir tên Pirsîn (FAQ)
1. Pirsgirêkên kalîteya şerîta pola çi ne?
Ew di nav xwe de guherîna karbonê, veqetandina fosforê, birînên qiraxa şerîtê, pêvekirin, guherîna qalindahiyê, û kêmasiyên rûyê erdê yên ku bandorê li ser şekildan û qayimkirinê dikin, vedihewîne.
2. Gelo şerîta pola ya xirab dikare bibe sedema şikestina dirûvê weldê?
Belê. Kîmya an qalîteya nelihevhatî ya qiraxan dikare aramiya qalibê kêm bike û îhtîmala şikestinê zêde bike.
3. Çima veqetandina fosforê dibe sedema têkçûna testa şemitandinê?
Bendên veqetandinê yên dewlemend bi fosforê nermbûnê kêm dikin. Di dema rûtkirinê de, ev herêmên şikestî ji pola derdorê kêmtir deform dibin û dibe ku bibin sedema şikestinan.
4. Qalibên qiraxa şerîtan çawa bandorê li ser kaynakirina HF dikin?
Çîpên qalibkirî mudaxeleyî têkiliya qiraxan dikin, herikîna herikê têk dibin, oksîdan digirin, û kalîteya qalibkirinê kêm dikin.
5. Berî hilberîna girseyî divê çi ceribandin bên kirin?
Verastkirina pêkhateya kîmyewî, vekolîna qiraxa şerîtê, ceribandina hîdrostatîk, ceribandina pehnkirinê, û ceribandina ultrasonîk.
6. Gelo sererastkirina makîneyê dikare hemî kêmasiyên weldê çareser bike?
Na. Ger sedema bingehîn madeya xav a nebaş be, sererastkirina parametreyan bi tena serê xwe nikare kêmasiyên dubare ji holê rake.
Xelasî
Kalîteya şerîta pola bingeha hilberîna serkeftî ya lûleyên ERW ye.
Gelek kêmasiyên weldkirinê, têkçûnên pehnkirinê, û rijandinên hîdrostatîk bêtir nîşan in ne ku sedemên bingehîn in.
Bi hilbijartina şerîta pola ya bi kalîte, vekolîna her bobîna ku tê de ye, çêtirkirina parametreyên weldingê, û yekkirina pergalên vekolîna pêbawer, hilberîner dikarin bermayiyên qirêj bi girîngî kêm bikin, yekrengiya hilberê baştir bikin, û karîgeriya hilberînê zêde bikin.
Li şûna pirsînê:
"Ez çawa divê makîneya kaynakirinê rast bikim?"
Pirsa çêtir ev e:
"Ma madeya xav a min dikare qalibek pêbawer hilberîne?"
Ew guhertina hêsan a di ramanê de pir caran başbûna herî mezin di kalîteya hilberînê de peyda dike.